
Por que as lâminas de corte de metal duro são essenciais para o processamento de aço GO com alto teor de silício
O aço elétrico com grãos orientados é a espinha dorsal da fabricação de núcleos de transformadores, e nenhum tipo é mais exigente do que o aço com grãos orientados com alto teor de silício. Suas propriedades magnéticas superiores têm um preço: o mesmo teor de silício que reduz as perdas no núcleo torna o material abrasivo, duro e difícil de cisalhar. As lâminas de corte de metal duro se tornaram o padrão da indústria exatamente por esse motivo. Eles fornecem resistência ao desgaste, estabilidade de aresta e precisão de corte que o aço com grãos orientados com alto teor de silício exige, protegendo a qualidade do produto e a economia da produção.
Compreendendo o aço orientado a grãos com alto teor de silício
O aço de grão orientado com alto teor de silício, também conhecido como aço elétrico de grão orientado, normalmente contém 2,9% a 3,5% de silício em peso. A adição de silício aumenta a resistividade elétrica, o que reduz significativamente as perdas por correntes parasitas nos núcleos do transformador. Um processo controlado de laminação e recozimento produz uma textura Goss, alinhando os grãos de cristal na direção de laminação para otimizar a condução do fluxo magnético.
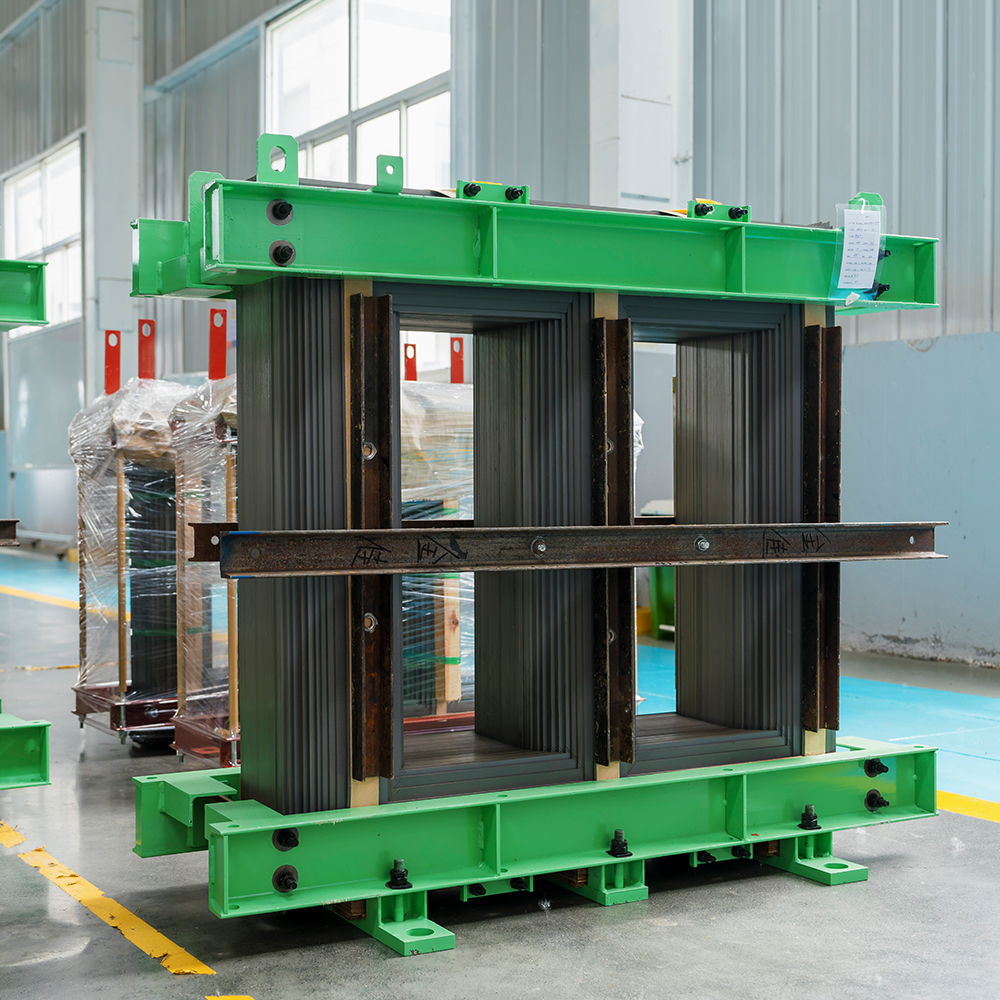
Os fabricantes de transformadores confiam neste material para construir núcleos que minimizam as perdas sem carga e operam de forma confiável em altas densidades de fluxo. É amplamente utilizado em transformadores de potência, transformadores de distribuição e estatores de geradores de grande porte, onde a eficiência magnética se traduz diretamente em economia operacional. No entanto, as mesmas características metalúrgicas que tornam este aço magneticamente eficiente também criam sérios desafios para as ferramentas de corte.
A compensação: Um maior teor de silício melhora o desempenho magnético, mas aumenta a dureza e a fragilidade, tornando o aço significativamente mais difícil de cisalhar do que o aço convencional de baixo carbono.
Por que as lâminas padrão enfrentam dificuldades com o aço silício
As lâminas de corte convencionais, normalmente feitas de aço rápido ou aço para ferramentas, desgastam-se rapidamente ao processar aço com grão orientado com alto teor de silício. Três fatores aceleram a degradação da lâmina:
- Revestimento de óxido abrasivo: O revestimento isolante aplicado à superfície do aço é altamente abrasivo e atua como uma lixa no fio da lâmina.
- Endurecimento de trabalho: O próprio processo de cisalhamento endurece a zona de corte, tornando os cortes subsequentes progressivamente mais difíceis.
- Alta dureza do material: Com valores de dureza bem acima do aço carbono comum, o aço silício causa arredondamento e microlascamento mais rápidos das arestas.
À medida que a lâmina fica cega, ela não consegue fraturar o material de maneira limpa. Em vez disso, ele estica e depois rasga a folha, criando rebarbas pronunciadas ao longo da borda cortada. É aqui que as lâminas de corte de metal duro mudam a economia e a qualidade de todo o processo.
| Fator de desempenho | Lâmina de aço rápido | Lâmina de corte de carboneto |
|---|---|---|
| Dureza | 63 a 67 HRC | 85 a 94 HRA |
| Resistência ao desgaste | Moderado | Excelente |
| Estabilidade de borda | Justo | Superior |
| Intervalo de reafiação | Curto | 3 a 5 vezes mais |
| Controle de rebarbas | Degrada rapidamente | Consistente |
As principais vantagens das lâminas de corte de metal duro
As lâminas de carboneto de tungstênio combinam extrema dureza com resistência suficiente para suportar forças de cisalhamento de alto impacto. A matriz de metal duro oferece vários benefícios específicos para o processamento de aço com grãos orientados com alto teor de silício:
- Vida útil prolongada entre reafiações
- Geometria de borda consistente em longas tiragens de produção
- Fratura limpa com o mínimo de rebarbas e microfissuras
- Maiores velocidades de corte sem geração excessiva de calor
Ao contrário do aço ferramenta, que amolece em temperaturas elevadas, o metal duro mantém sua dureza sob cargas térmicas e mecânicas exigentes. Embora o custo inicial de aquisição de uma lâmina de metal duro exceda o de uma lâmina de aço rápido, o custo por corte é significativamente menor. Menos trocas de lâmina significam menos tempo de inatividade, menos sucata e menor custo de mão de obra para substituição de ferramentas.
Como a qualidade do corte afeta o desempenho do núcleo do transformador
A altura da rebarba e a qualidade da borda determinam diretamente se o núcleo do transformador atenderá às suas metas de perda magnética. Rebarbas excessivas criam contato elétrico entre laminações adjacentes, permitindo o fluxo de correntes interlaminares e aumentando as perdas por correntes parasitas. As lâminas de metal duro produzem uma face de corte quadrada e limpa, mantendo as alturas das rebarbas abaixo dos limites aceitáveis e preservando o isolamento entre as laminações.
Folhas cortadas com precisão também melhoram o fator de empilhamento. Bordas lisas e planas permitem que as laminações fiquem firmemente unidas, aumentando a área da seção transversal efetiva do núcleo e reduzindo o número de folhas necessárias para atingir a seção transversal do fluxo alvo.
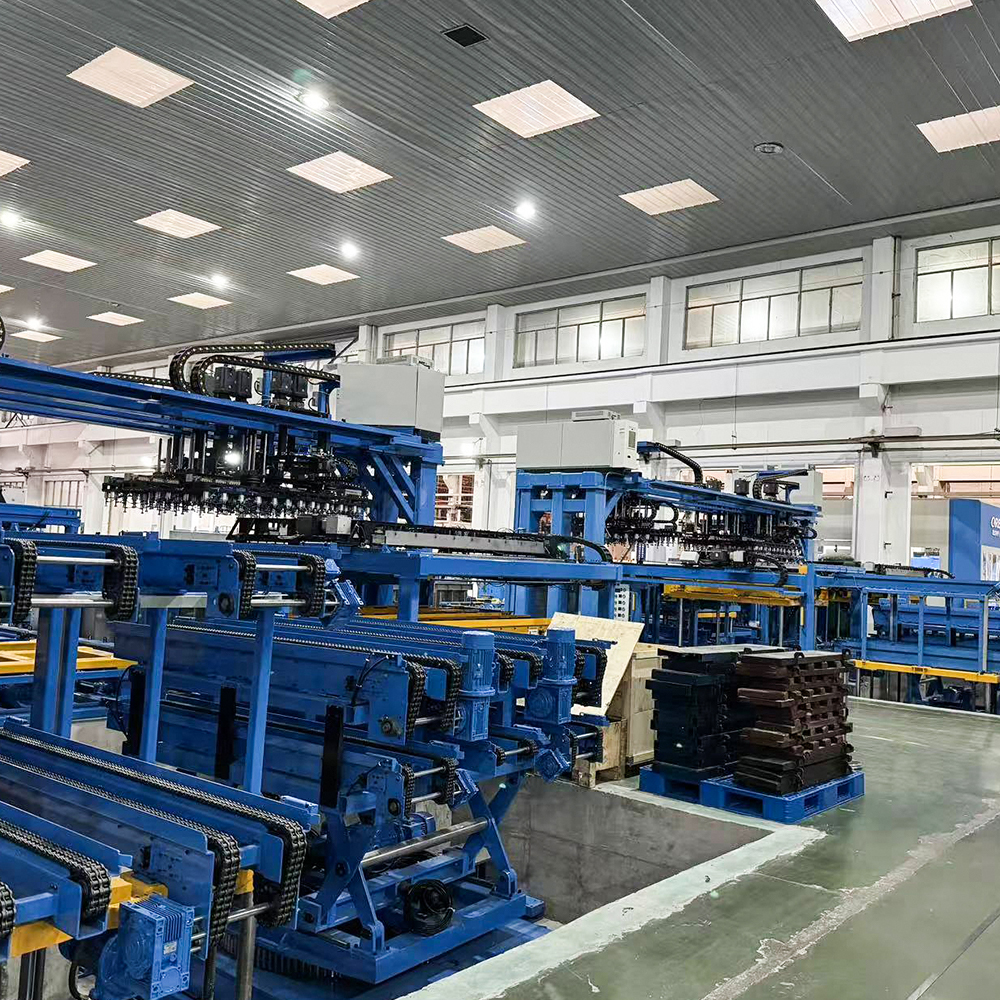
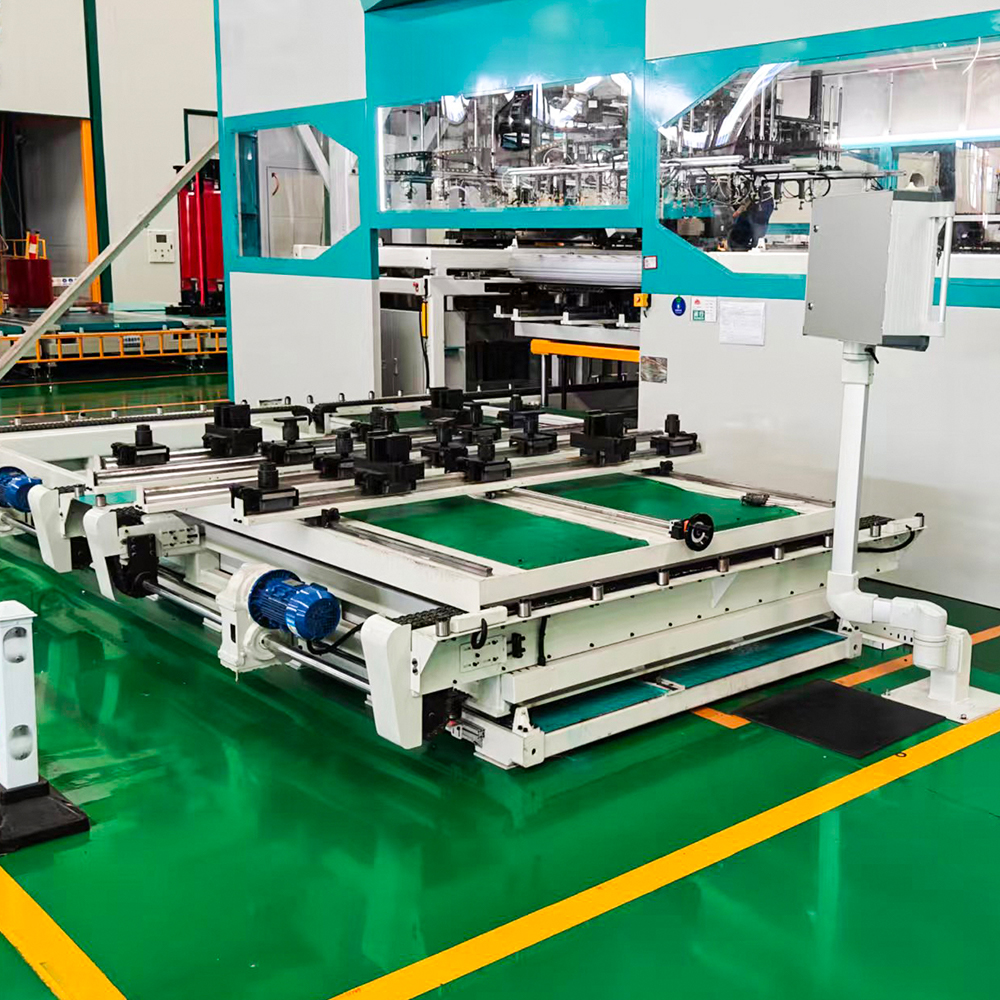
 Linha de produção de empilhamento automático de núcleo de transformador em linha ZXD-440 Esta linha se conecta diretamente à linha de corte transversal, permitindo corte e empilhamento simultâneos sem manuseio manual. Ele garante precisão dimensional consistente em todas as laminações, o que é fundamental para operações posteriores de empilhamento automático. Ver Produto →
Equipamentos posteriores, como linhas automáticas de empilhamento de núcleos, dependem da consistência dimensional das folhas recebidas. Uma lâmina que se desvia alguns mícrons cria erros de empilhamento progressivos que se multiplicam em milhares de laminações.
Lâminas de metal duro em linhas modernas de corte sob medida em aço silício
O processamento contemporâneo de aço silício depende de linhas de corte longitudinal de alta velocidade que integram desenrolamento, nivelamento, cisalhamento e empilhamento em um fluxo contínuo. Essas linhas funcionam com alto rendimento e qualquer troca de lâmina força o tempo de inatividade. As lâminas de corte de metal duro reduzem as paradas de manutenção e mantêm a precisão estável, tornando-as essenciais para ambientes de produção automatizados.
Fabricantes como Jiangsu Jingtianxia Electric Technology, fornecedora de linhas de corte longitudinal em aço silício , projetam suas estações de corte de acordo com as capacidades das ferramentas de metal duro. A linha de corte sob medida de aço silício HJDZ440, por exemplo, foi projetada para manter tolerâncias dimensionais rígidas em lotes longos, precisamente a condição operacional em que as lâminas de metal duro se destacam.
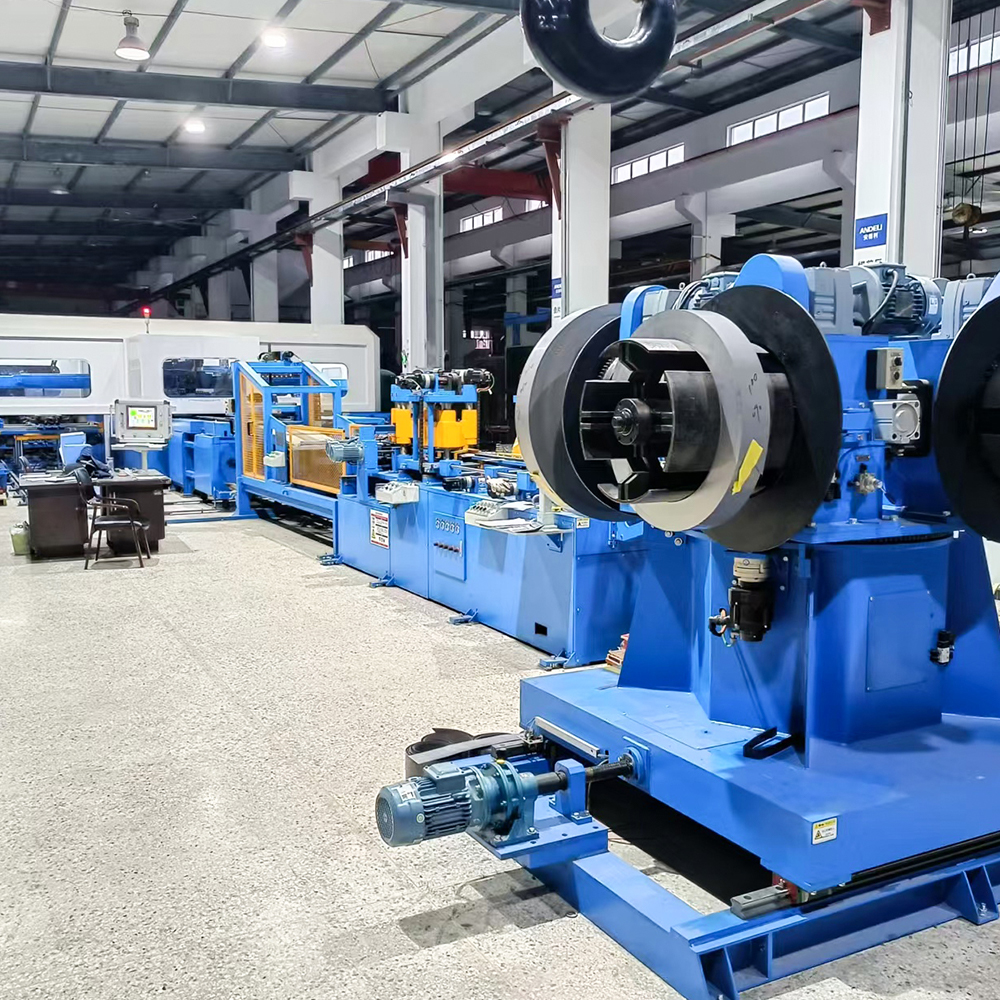
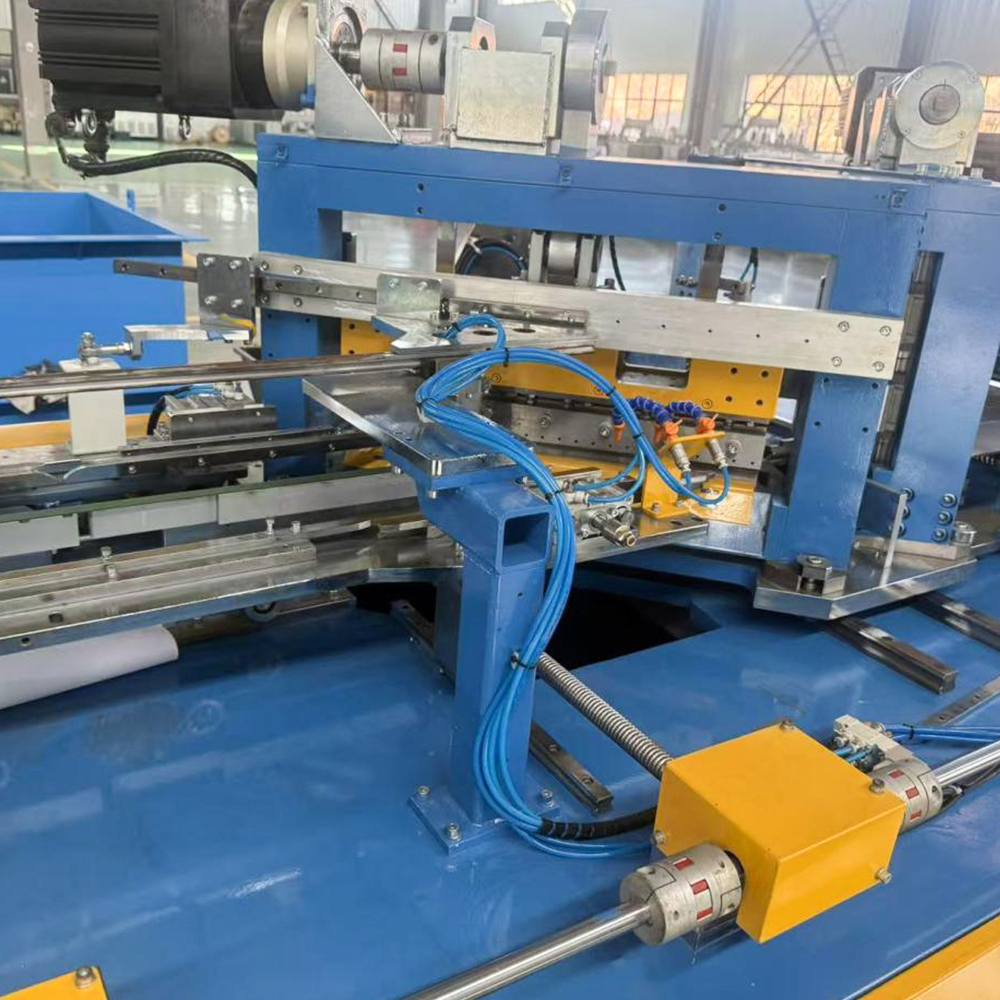
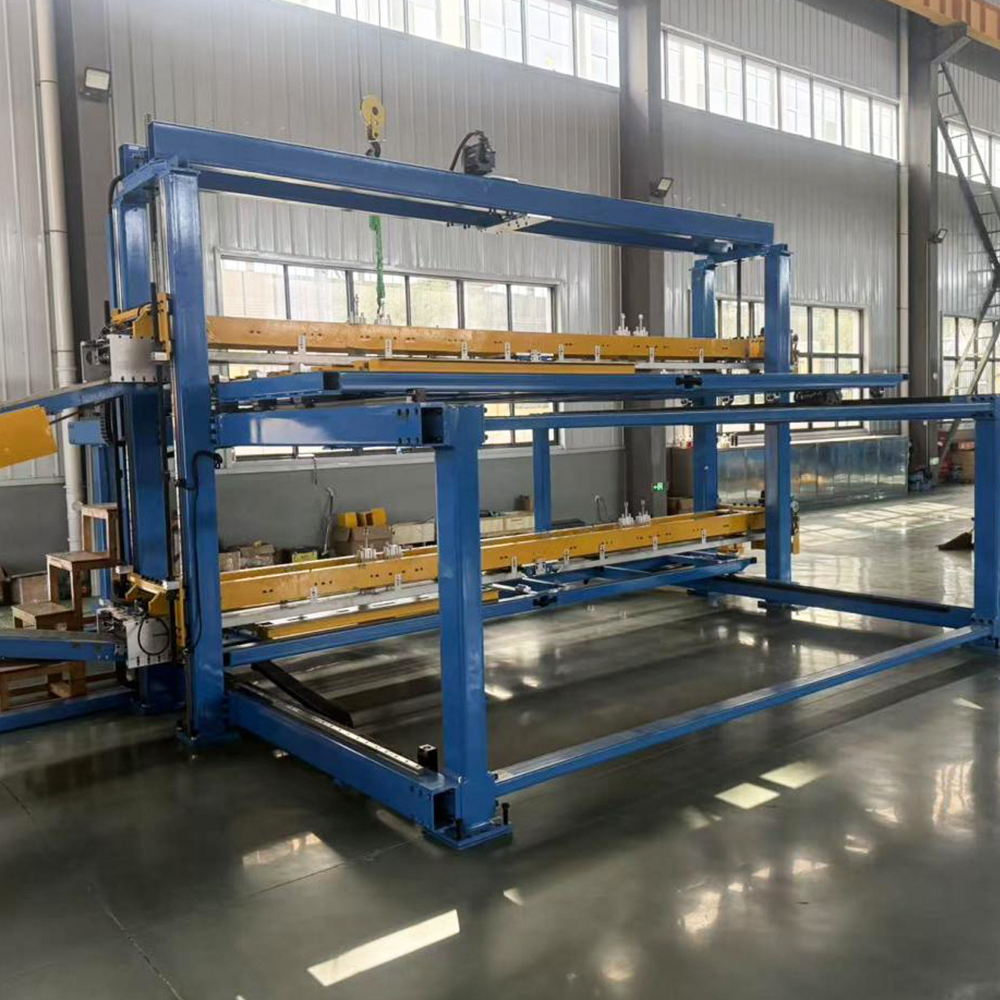 Linha de corte sob medida em aço silício HJ-DZ-440 Linha de corte de alta precisão com servocontrole Siemens e ferramentas de metal duro, alcançando precisão de corte de ±0,2 mm. Ele suporta empilhamento off-line e em linha, tornando-o adequado para produção de lotes longos, onde a qualidade da borda e a repetibilidade são essenciais. Ver Produto →
Para operações com larguras de tira mais estreitas ou faixas de bitola mais leves, a linha de corte de aço silício HJDZ300 oferece a mesma ênfase na qualidade e repetibilidade da aresta, contando novamente com lâminas de corte de metal duro para fornecer resultados consistentes.
 Linha de corte de aço silício HJ-DZ-300 Linha de corte compacta projetada para fabricantes de transformadores de pequeno e médio porte, processando larguras de até 300 mm. Ele oferece a mesma precisão dos modelos maiores, com precisão acionada por servo e baixo ruído, ideal para produção de vários lotes e pequenos lotes. Ver Produto →
Selecionando a classe e geometria corretas de metal duro
Nem todas as lâminas de metal duro têm desempenho idêntico. O processamento eficaz de aço com grãos orientados com alto teor de silício depende da correspondência da classe e da geometria com os parâmetros específicos da linha.
Classe de metal duro
Maior teor de cobalto aumenta a tenacidade, mas reduz a dureza; menor teor de cobalto melhora a resistência ao desgaste, mas aumenta a fragilidade. A maioria das aplicações de cisalhamento de aço silício utiliza classes com teor de cobalto entre 6% e 15%, equilibrando a resistência ao impacto com a vida útil da aresta.
Geometria da lâmina
- Os ângulos de inclinação e folga controlam a distribuição de tensão durante o cisalhamento.
- Uma aresta de corte estável com raio de afiação controlado evita lascamento no primeiro contato.
- Uma folga traseira suficiente reduz o atrito entre a lâmina e a folha descascada.
Maximizando a vida útil da lâmina através da manutenção
A inspeção regular e a reafiação oportuna mantêm as lâminas de corte de metal duro em ótimas condições. As lâminas devem ser retificadas antes que a quebra da borda se torne visível, porque microlascas ocultas aceleram mais danos. Equipamentos de retificação de precisão e operadores qualificados são essenciais para recriar a geometria de corte original sem introduzir queimaduras de retificação.
A lubrificação e o torque de fixação também influenciam a estabilidade da lâmina, portanto os operadores devem seguir as especificações do fabricante da máquina para cada linha de corte. Manter um conjunto de lâminas sobressalentes pronto reduz o tempo de inatividade de emergência e torna a reafiação programada uma parte rotineira do planejamento da produção.
Perguntas frequentes
Q1: Com que frequência as lâminas de corte de metal duro devem ser retificadas?
O intervalo de reafiação depende do tipo do material, espessura da tira, velocidade de corte e qualidade da lâmina. Para aço com grão orientado com alto teor de silício sob condições normais de produção, as lâminas de metal duro normalmente duram de três a cinco vezes mais do que as lâminas de aço rápido, com intervalos que geralmente variam de várias semanas a meses de operação contínua.
Q2: As lâminas de metal duro podem lidar com todos os tipos de aço silício?
Sim, com seleção de classe e geometria de aresta adequadas, as lâminas de metal duro podem cisalhar aços elétricos com grão orientado, com alto teor de silício e até mesmo aços elétricos semiprocessados. Entretanto, a classe ideal de metal duro pode variar de acordo com a dureza específica do material e o tipo de revestimento.
Q3: Por que aparecem rebarbas mesmo nas lâminas de metal duro?
A formação de rebarbas pode ocorrer quando a folga da lâmina está incorreta, a proteção da lâmina está desgastada ou o suporte da folha está desalinhado. As lâminas de metal duro reduzem a frequência das rebarbas, mas não conseguem compensar o desalinhamento mecânico na máquina de corte. A manutenção de rotina de toda a estação de corte continua vital.
O processamento de aço com grãos orientados com alto teor de silício não deixa espaço para concessões. O excelente desempenho magnético do material impõe demandas extraordinárias às ferramentas de corte, e somente as lâminas de corte de metal duro oferecem consistentemente a estabilidade da aresta, a resistência ao desgaste e o corte sem rebarbas exigido pela fabricação moderna de núcleos de transformadores. A evolução de equipamento de processamento inteligente atualizado continua a reforçar esta abordagem de precisão em primeiro lugar, e para os fabricantes que exploram a produção automatizada de núcleos, a escolha do material da lâmina não é uma decisão menor de consumo, mas um fator estratégico que determina a qualidade do núcleo, o tempo de produção e o custo operacional a longo prazo.
-
Móvel
+86-18351152766
-
E-mail
479279940@qq.com
-
Endereço
Parque No.3, vila de Jiangcun, cidade de Liangxu, distrito de Jiangyan, cidade de Taizhou, província de Jiangsu, China


Direitos de autor© Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing