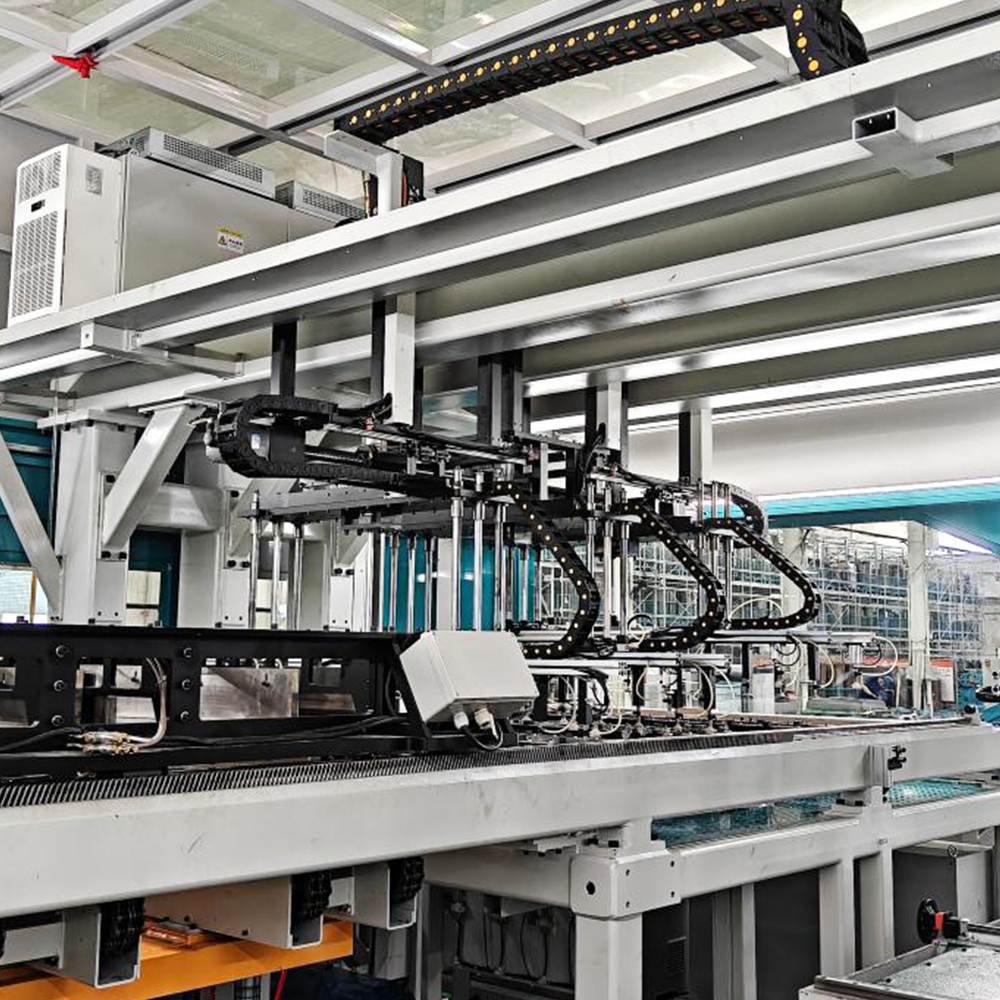
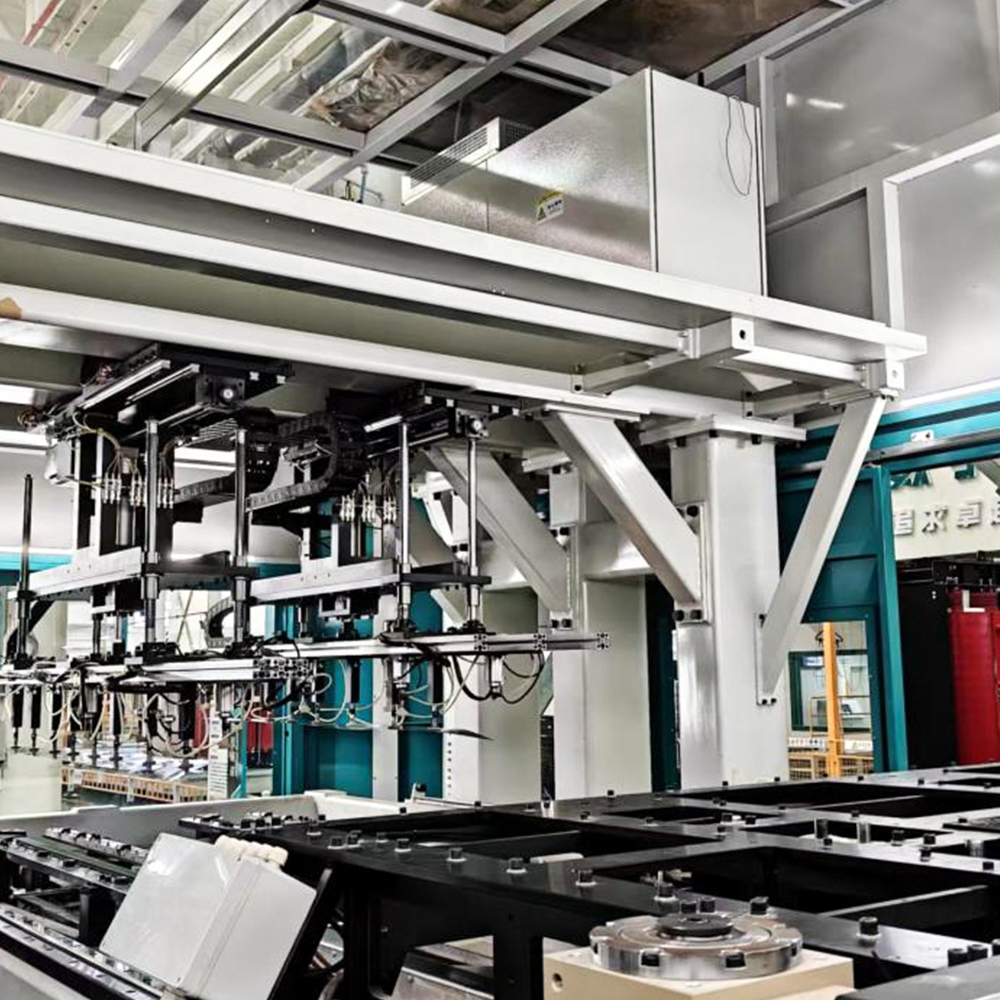
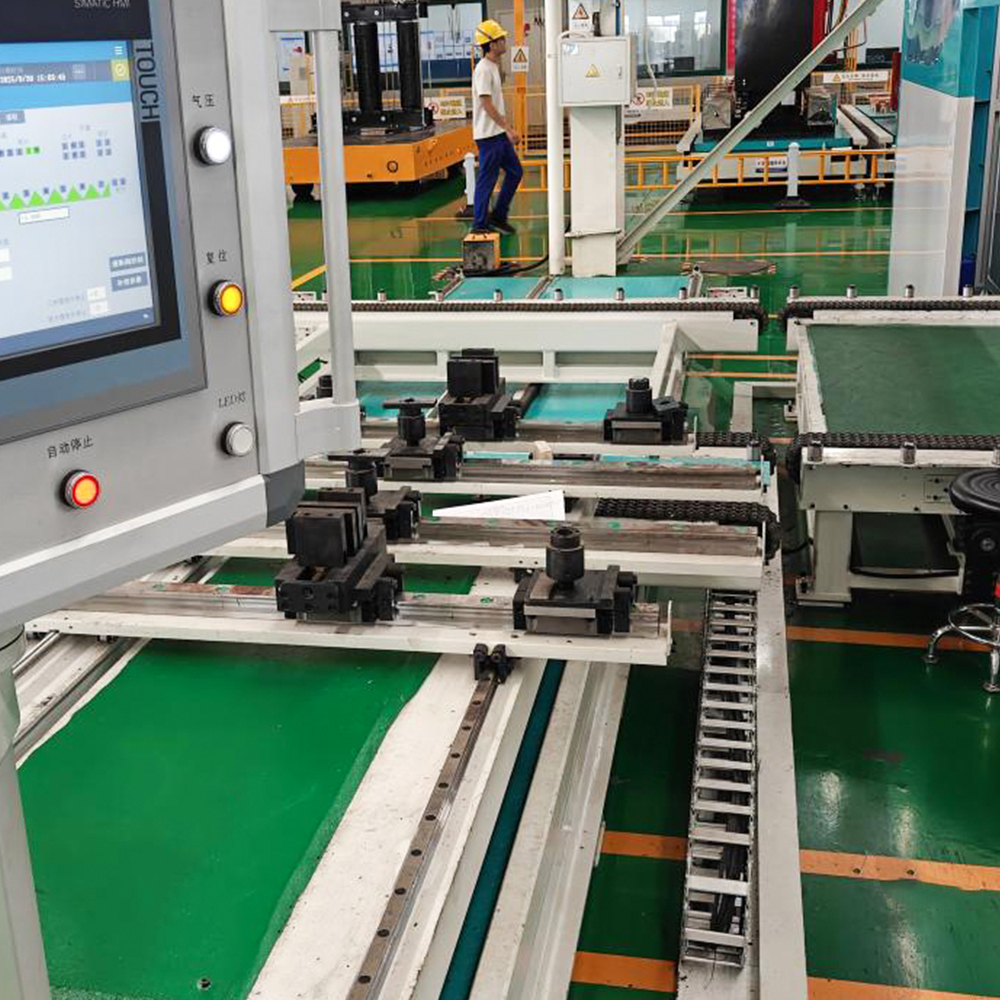
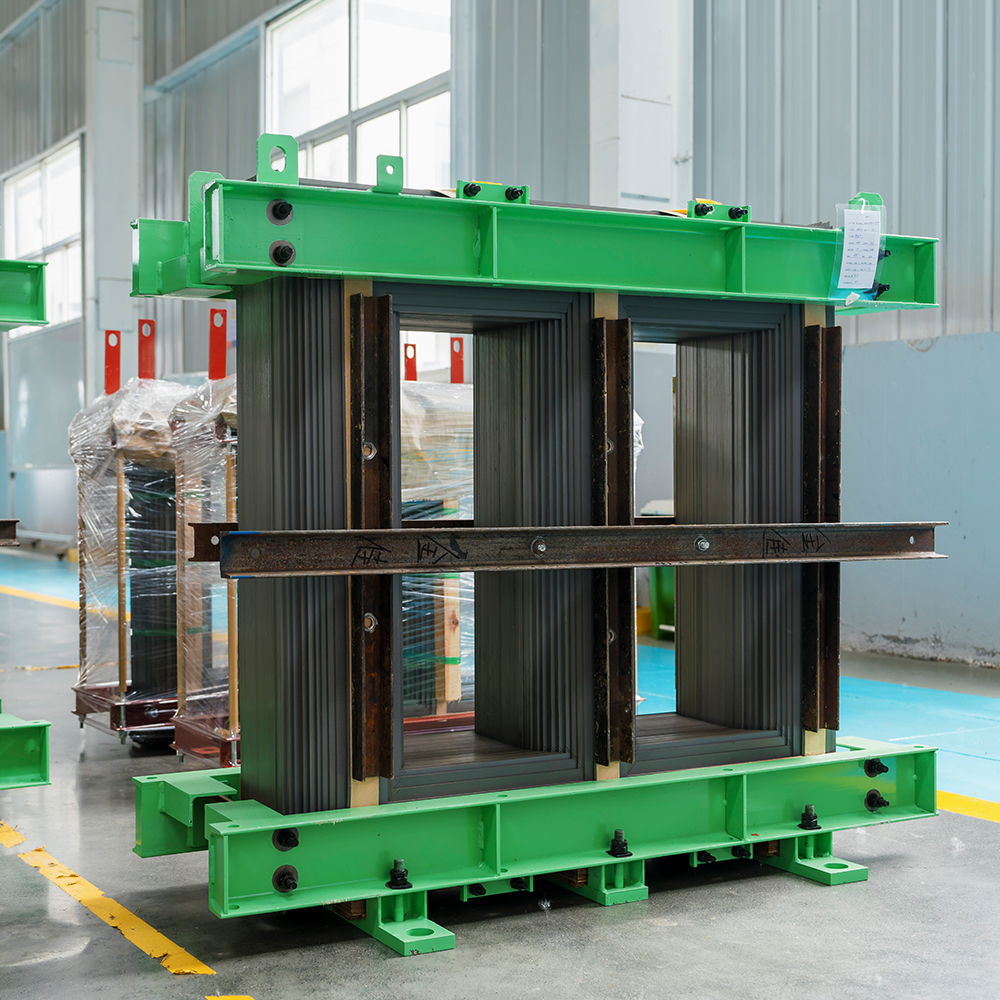
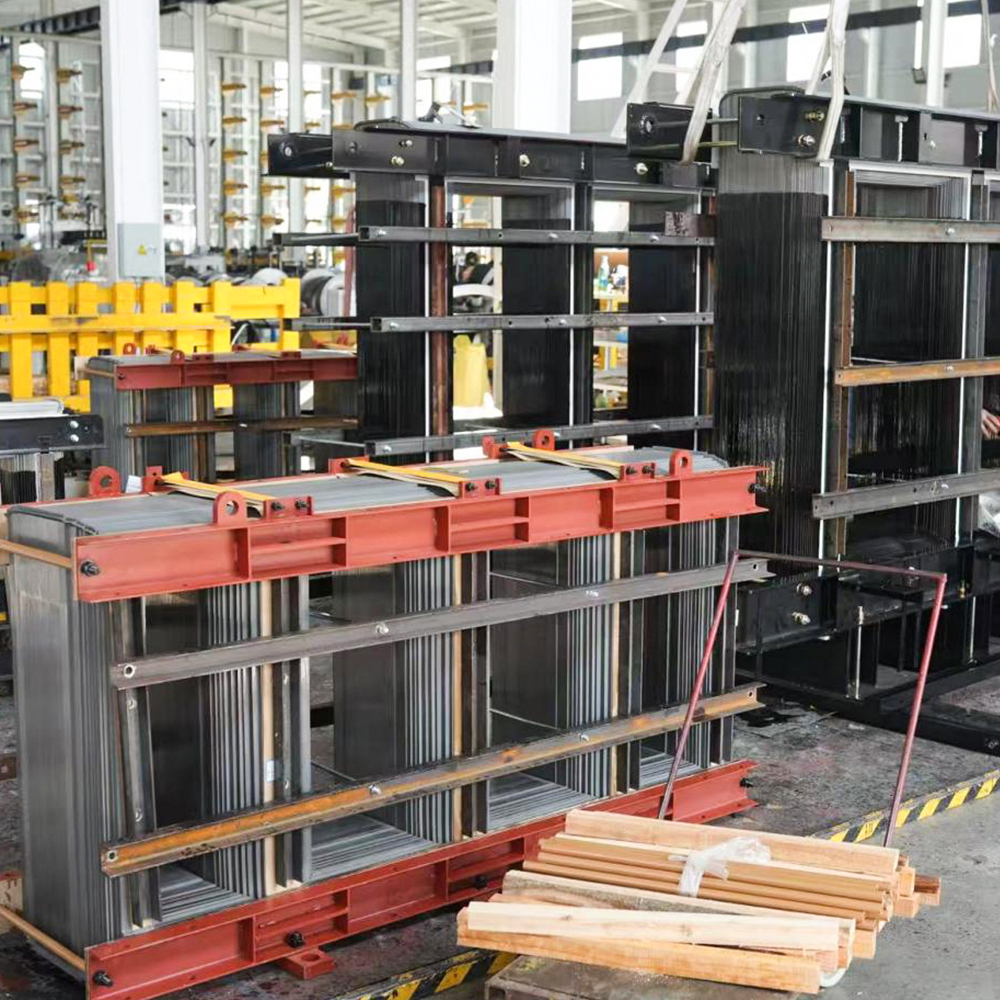
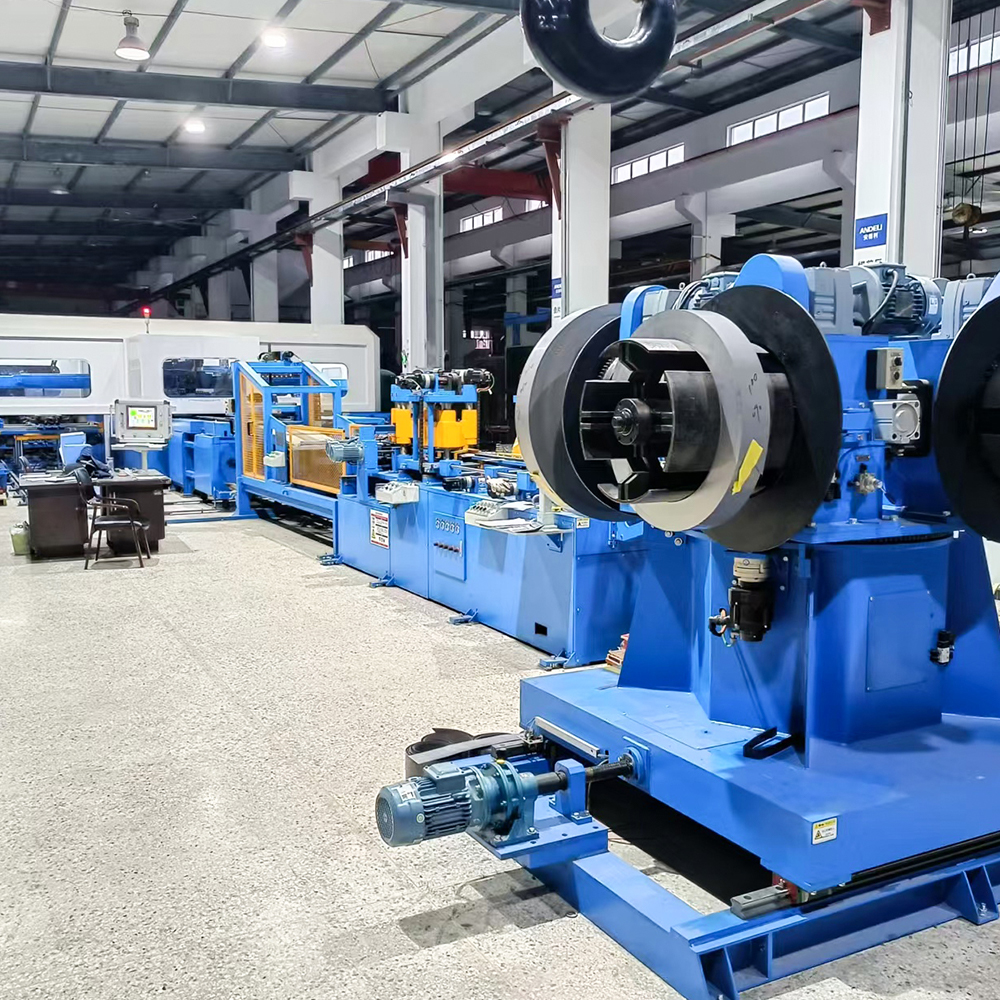
Grandes núcleos de transformadores de potência devem transportar simultane...
LEIA MAIS
pt
Pesquisar
Entre em Contato

Página inicial / Produtos / Empilhamento de núcleos e linhas de montagem / Linha de produção de empilhamento automático de núcleo de transformador em linha ZXD-440
Aplicações
Feedback
Responsabilidades do comprador
- Fornecer e conectar o cabo de alimentação ao quadro elétrico do equipamento conforme condições de utilidade pública; conecte o cabo de aterramento necessário ao ponto de conexão designado no equipamento.
- Construção de fundações de equipamentos (incluindo perfuração, conduítes de PVC, etc.), tubulações, peças embutidas e sistemas de aterramento.
- Ponte rolante/guindaste móvel/empilhadeira e outros equipamentos necessários para descarga, posicionamento e instalação/comissionamento no local do comprador.
- Ar comprimido, eletricidade e materiais auxiliares para comissionamento de equipamentos, entregues no local designado.
- Os materiais de teste para comissionamento foram entregues no local designado.
Entrega, Aceitação e Inspeção
- Normas de inspeção: este Acordo Técnico e as normas nacionais aplicáveis do fabricante.
- A aceitação e a inspeção serão realizadas por ambas as partes no local de produção do fornecedor de acordo com o Acordo Técnico; o equipamento é enviado após passar pela inspeção.
- Testes completos de desempenho serão realizados nas instalações do usuário final; ambas as partes deverão realizar a aceitação item por item de acordo com o Contrato e Acordo Técnico; um Relatório de Aceitação será assinado por ambas as partes após a aprovação.
Composição do Equipamento
| Composição completa do equipamento | |||
| Não. | Componente | Quantidade. | Observações |
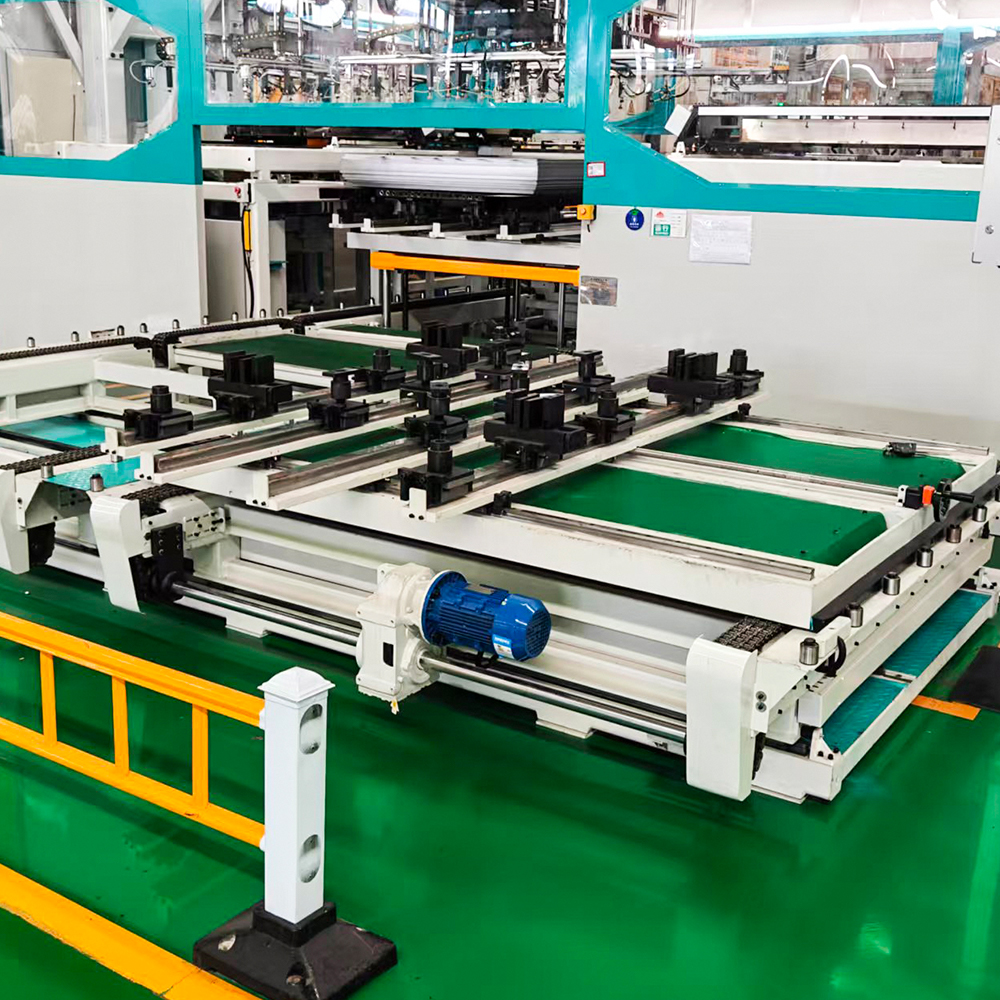
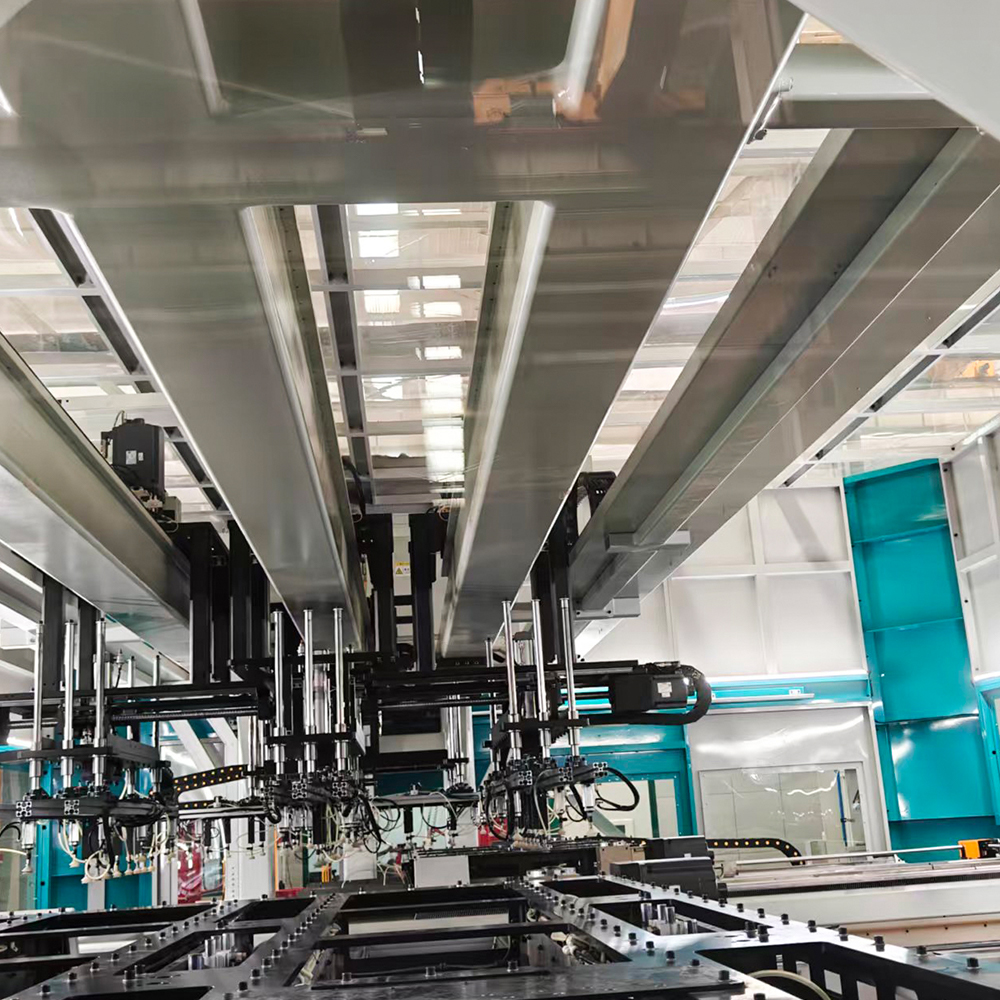
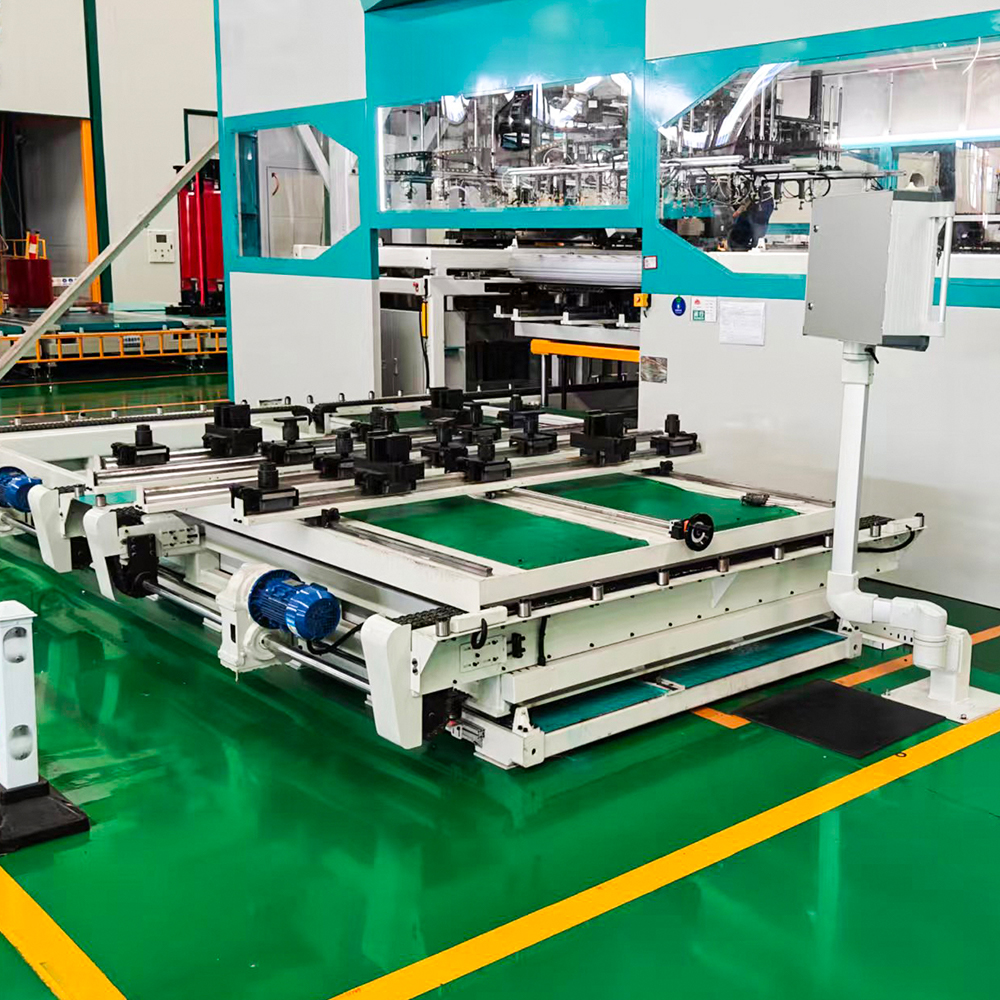
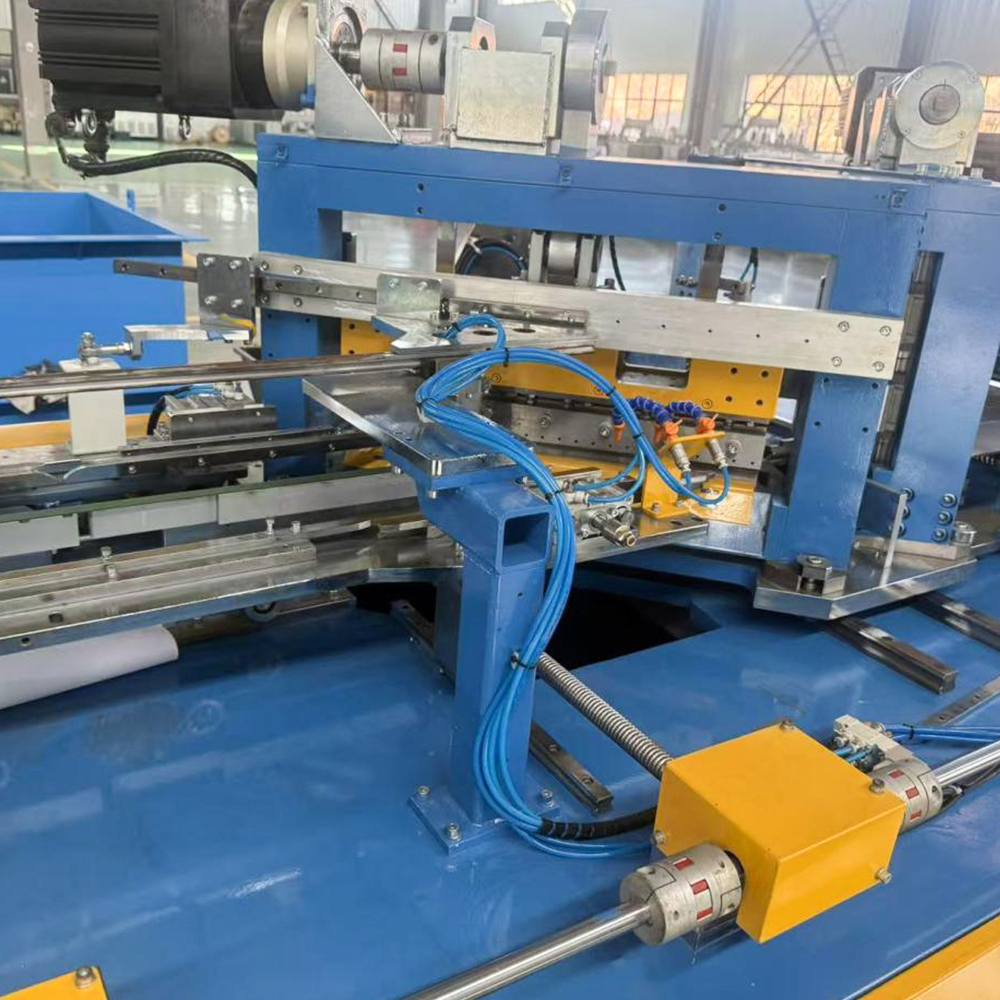
| 1 | Corpo principal do equipamento | 1 conjunto | |
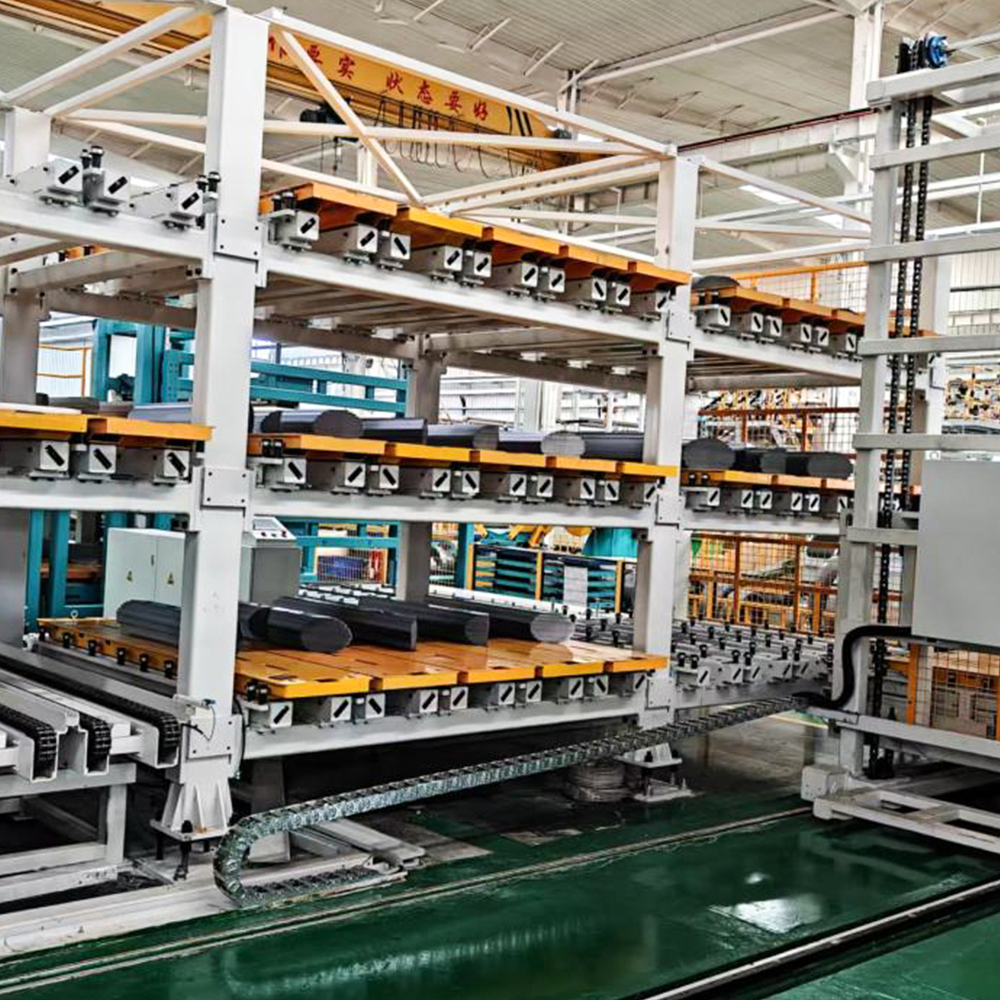
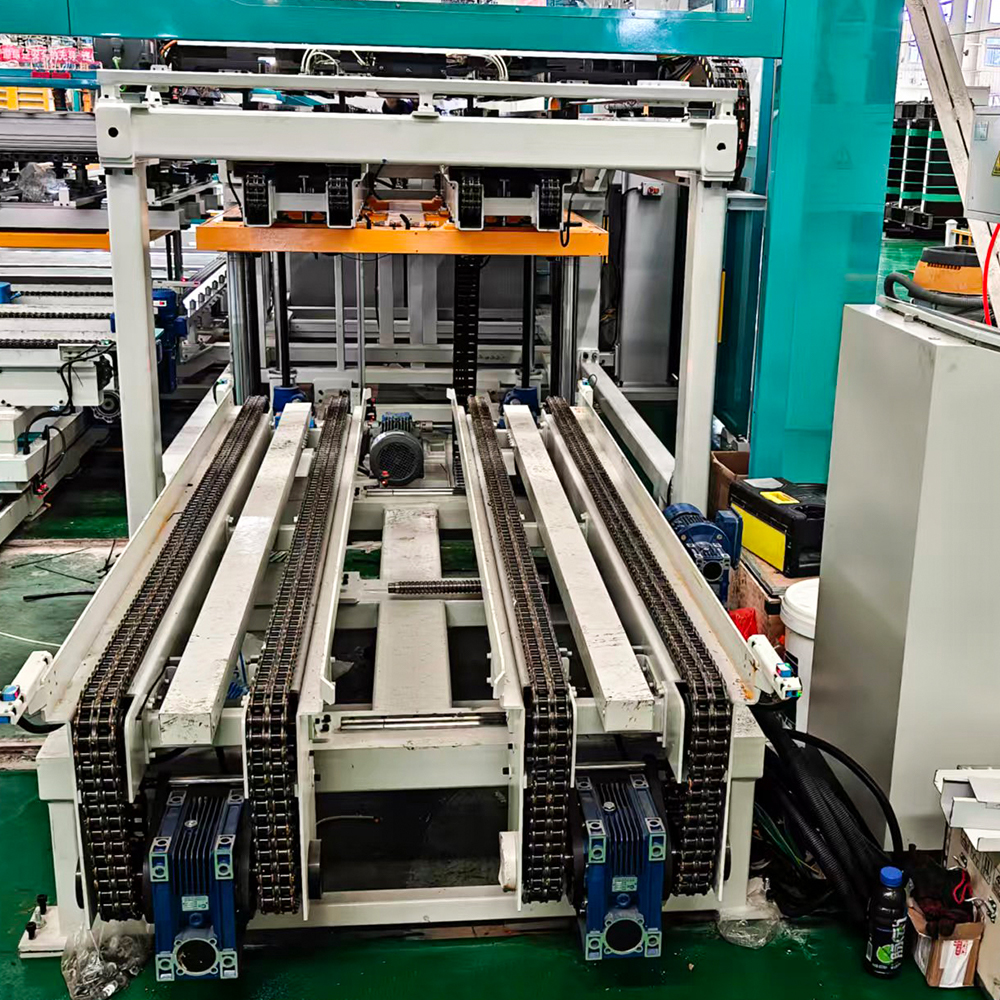
| 2 | Cama de distribuição e transporte de materiais | 1 conjunto | |
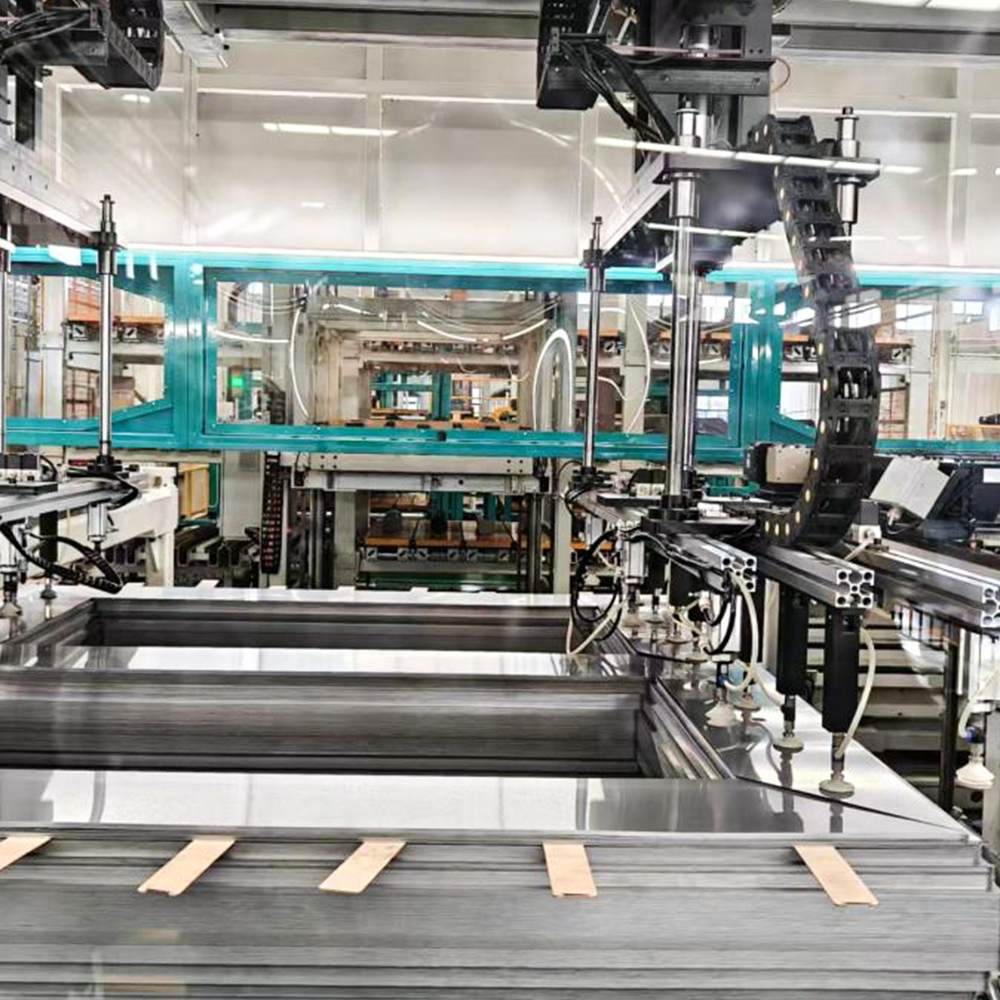
| 3 | Plataformas de empilhamento de produtos acabados e plataformas de troca | 4 4 conjuntos | 4 empilhamento 4 em espera |
| 4 | Gabinete de controle elétrico | 1 conjunto | Inclui controlador de sistema, servo drives e inversor de frequência |
Principais parâmetros técnicos (máquina de empilhamento)
| Não. | Parâmetro de desempenho | ZXD-440 | |
| 1 | Especificações de laminação | Largura | 50–440 mm |
| Espessura | 0,18–0,35 mm | ||
| Comprimento do membro lateral | 380 mm (canto a canto) – 2500 mm (ponta a ponta) | ||
| Comprimento do jugo | 380 mm (canto a canto) – 2500 mm (ponta a ponta) | ||
| Membro Central | 380–2060 mm | ||
| Núcleo máximo (C×L×A) | 2500×2500×600 milímetros | ||
| 3 | Precisão de empilhamento | Direção de comprimento do mesmo grau | ≤±0,5mm |
| Direção de largura do mesmo grau | ≤±0,5mm | ||
| Erro de espessura de mesmo grau (empilhado por contagem de folhas) | ≤1mm | ||
| Nota: | A precisão do núcleo é afetada simultaneamente pela precisão do corte da folha e pela precisão do empilhamento. A remodelagem manual após o empilhamento é necessária para obter maior precisão. Se a parada para remodelagem devido aos requisitos de maior precisão do comprador reduzir a produtividade do equipamento na produção normal, a responsabilidade será do comprador e não estará relacionada ao equipamento do fornecedor. | ||
| 8 | Tempo de ciclo de empilhamento | Aprox. 60 folhas/min Núcleo padrão de aceitação: Largura 260 mm; Comprimento 1000 mm | |
| 9 | Fornecimento de ar | Pressão | ≥0,6MPa |
| Consumo total de ar (gerador de vácuo que economiza energia; reduz custos de ar comprimido) | ≤0,6 m³/min | ||
| 10 | Ruído do equipamento | ≤80 dB | |
| 11 | Cor do equipamento | Padrão de fábrica: Cor principal: Cinza Claro 7035, Azul Celeste 5015; Peças móveis: Signal Yellow 1003. Cores personalizadas disponíveis. | |
| 12 | Tensão de trabalho | Flutuação de tensão | 380V ±10% |
| Frequência | 50Hz ±2% | ||
| 13 | Capacidade Instalada | 55 kW | |
Principais Componentes e Marcas (Linha de corte)
| Não. | Artigo | Marca |
| 1 | Sistema de controle e tela sensível ao toque | Siemens |
| 2 | Sistema de Servo Drive | Siemens |
| 4 | Componentes Elétricos | Interruptores de baixa tensão Schneider; Relés Panasonic |
| 5 | Interruptores de proximidade | Autonics / DOENTE |
| 6 | Botões de pressão | Eaton (Moeller) ou equivalente |
| 7 | Motores Trifásicos | Siemens (Bode)/Jiegong/Yinda ou equivalente |
| 8 | Válvulas Solenóides | SMC (Japão) ou equivalente |
| 9 | Cilindros e Válvulas Reguladoras | SMC (Japão) ou equivalente |
| 10 | Sistema de vácuo | SMC (Japão) ou equivalente |
| 11 | Ventosas a vácuo | SMC (Japão) ou equivalente |
| 12 | Trilhos guia lineares | GANHOU / PMI / ROUST WORLD / Jiding ou equivalente |
| 13 | Parafusos de esfera | NanGongYi/AHK/DTK/Jinqiu ou equivalente |
| 14 | Cremalheiras e engrenagens | Atlanta (Alemanha) / APEX ou equivalente |
| 15 | Servo Redutores | Neugart / ZD / Tandler ou equivalente |
Documentação Técnica
| Não. | Nome do documento | Quantidade |
| 1 | Lista de peças de equipamentos | 2 cópias |
| 2 | Certificado de Conformidade | 1 cópia |
| 3 | Diagrama esquemático elétrico | 2 cópias impressas 1 arquivo eletrônico |
| 4 | Diagrama de fiação elétrica | 2 cópias impressas 1 arquivo eletrônico |
| 5 | Manuais de componentes elétricos | 1 cópia each |
| 6 | Manual de Operação do Equipamento (procedimentos operacionais, normas de manutenção e serviço) | 2 cópias impressas 1 arquivo eletrônico |
| 7 | Planta baixa de instalação | 1 exemplar impresso 1 arquivo eletrônico |
Instalação, comissionamento, treinamento, serviço pós-venda e garantia
| Instalação, comissionamento e treinamento | Os engenheiros do fornecedor oferecem treinamento gratuito no local sobre operação, manutenção e conservação. | Tempo necessário: A instalação e o comissionamento geralmente são concluídos em 2 semanas. O treinamento do pessoal (operadores de equipamentos e técnicos de manutenção) começa simultaneamente com a instalação e termina após a conclusão da instalação. | |
| Serviço Pós-Venda | Se surgirem problemas no equipamento, o fornecedor envia pessoal para reparos e fornece solução básica de problemas e orientações de manutenção diária. | ||
| Tempo de resposta diário | Resposta dentro de 24 horas. Chegada ao local: no mesmo dia dentro da província do fornecedor; no dia seguinte para outras províncias. | ||
| Tempo de resposta em feriados | Resposta dentro de 24 horas. Chegada ao local durante feriados se o comprador tiver pessoal de plantão. | ||
| Nota: | 1. Para avarias que exijam assistência no local, a chegada é geralmente dentro de 48 horas; a resolução do telefone é preferida sempre que possível. 2. O fornecedor fornece serviço vitalício; peças sobressalentes, componentes e suporte técnico com desconto continuam após o período de garantia. 3. Se o comprador deixar de pagar após a aceitação, o fornecedor não assume nenhum compromisso de garantia. | ||
| Período de garantia | 12 meses a partir da data de aceitação final. Durante o período de garantia, caso surja uma falha devido a problemas de qualidade do equipamento ou operação correta de acordo com os procedimentos do fornecedor, o fornecedor fornece peças e reparos gratuitos, sem nenhum custo para o comprador. Se surgir uma falha devido ao não cumprimento dos procedimentos operacionais ou sobrecarga, o fornecedor prontamente resolve a falha e cobra apenas o custo do componente. | ||
Mais recomendações
Sobre nós
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. é uma empresa líder e competitiva no setor doméstico, especializada em P&D, produção e fornecimento de produtos de suporte de energia essenciais. Nosso portfólio principal de produtos abrange núcleos de transformadores, equipamentos inteligentes de empilhamento de núcleos de transformadores, máquinas de corte transversal de núcleos, sistemas inteligentes de armazenamento em oficinas e linhas de produção logística automatizadas. Com mais de 46 talentos técnicos profissionais, a empresa possui sólida acumulação técnica e um sistema de produção maduro. Somos China Linha de produção de empilhamento automático de núcleo de transformador em linha ZXD-440 Fornecedores e Linha de produção de empilhamento automático de núcleo de transformador em linha ZXD-440 Exportador e Empresa, Focando na indústria de energia elétrica, fornecemos continuamente soluções integradas de alta qualidade, alta precisão e inteligentes para clientes globais.
Certificado de Honra
Notícias
-
-
A escolha entre um transformador imerso em óleo e um transformador do tipo...
LEIA MAIS -
Os fabricantes de transformadores enfrentam hoje uma demanda crescente por...
LEIA MAIS -
Grandes núcleos de transformadores de potência são construídos a partir de...
LEIA MAIS -
O aço elétrico com grãos orientados é a espinha dorsal da fabricação de nú...
LEIA MAIS -
Quando um fabricante de transformadores recebe duas cotações para o me...
LEIA MAIS
Feedback de Mensagem
Linha de produção de empilhamento automático de núcleo de transformador em linha ZXD-440 Conhecimento do Setor
Quais são as principais diferenças entre um sistema de empilhamento em linha (como o ZXD-440) e um sistema de empilhamento offline?
Na fabricação moderna de núcleos de transformadores, a escolha entre configurações de empilhamento em linha e off-line afeta fundamentalmente a eficiência da produção, a implantação de mão de obra, a consistência da qualidade e a utilização do espaço físico. No centro desta evolução tecnológica está a Linha de produção de empilhamento automático de núcleo de transformador em linha zxd-440 , um sistema projetado para eliminar gargalos tradicionais sincronizando o corte e o empilhamento. Este artigo fornece uma análise comparativa rigorosa das metodologias de empilhamento em linha e off-line, com base na filosofia de design específica do sistema zxd-440 e nas capacidades de fabricação da Jiangsu Jingtianxia Electric Technology Co., Ltd. módulos de empilhamento contínuo de alta velocidade , unidades de empilhamento com controle de folga de precisão e linhas de empilhamento inteligentes integradas a dados —para ilustrar como a tecnologia em linha redefine a montagem central.
1. Módulos de empilhamento contínuo de alta velocidade
Definição e posicionamento: Os módulos de empilhamento contínuo de alta velocidade representam o principal braço operacional da Linha de produção de empilhamento automático de núcleo de transformador em linha zxd-440 . Esses módulos são acoplados diretamente à linha de corte transversal, possibilitando corte e empilhamento simultâneos sem manuseio intermediário. Ao contrário dos sistemas offline, onde as laminações cortadas são empilhadas em paletes, transportadas e depois alimentadas manualmente nas estações de empilhamento, este módulo realiza o empilhamento em tempo real à medida que as tiras saem da tesoura.
Funções principais e características técnicas: O módulo opera em velocidades correspondentes à saída de cisalhamento, com cabeçotes pick-and-place acionados por servo que orientam cada laminação de acordo com padrões de passo-volta programados. Elimina as etapas tradicionais de içamento após o corte e empilhamento manual, reduzindo o tempo de ciclo em mais de 40% em configurações típicas de chão de fábrica. Sensores integrados monitoram o nivelamento da laminação e a altura das rebarbas nas bordas, rejeitando automaticamente as peças defeituosas antes do empilhamento.
Aplicações típicas: Este módulo é ideal para núcleos de transformadores de distribuição de alto volume (até 2.000 kVA) onde a produtividade é a principal restrição. É excelente em fábricas que operam em dois ou três turnos, pois sua alimentação automatizada reduz a fadiga do operador e as taxas de erro.
Diferenciação do empilhamento offline: O empilhamento off-line requer áreas de preparação dedicadas, operações manuais de guindaste e gabaritos de empilhamento separados. Cada transferência introduz erros de alinhamento e danos nas bordas. Em contrapartida, o Linha de produção de empilhamento automático de núcleo de transformador em linha zxd-440 mantém fluxo contínuo de materiais , preservando a orientação precisa definida pela tesoura e eliminando etapas de realinhamento.
integrou este módulo com ferramentas proprietárias de troca rápida, permitindo um único sistema de empilhamento em linha para lidar com larguras de núcleo de 40 mm a 400 mm sem ajustes mecânicos superiores a 5 minutos. Essa flexibilidade raramente é alcançada em configurações off-line, que geralmente exigem equipamentos dedicados por tamanho de núcleo.
Especificações principais – Módulo de alta velocidade
- Velocidade máxima de empilhamento: até 120 laminações por minuto (dependendo da espessura).
- Faixa de espessura de laminação: 0,18 mm – 0,35 mm (aço silício).
- Precisão de sobreposição escalonada: ±0,05 mm.
- Detecção automática de rebarbas com porta de rejeição em tempo real.
- Conectividade Ethernet/IP direta para monitoramento remoto.
2. Unidades de empilhamento com controle de lacunas de precisão
Definição e posicionamento: A segunda subcategoria crítica dentro do Linha de produção de empilhamento automático de núcleo de transformador em linha zxd-440 é a unidade de controle de lacuna de precisão. Embora o empilhamento off-line dependa da habilidade do operador para manter intervalos de ar uniformes entre os pacotes principais, esta unidade automatiza a medição e o ajuste de intervalos usando sensores de triangulação a laser e servoatuadores de circuito fechado.
Funções principais e características técnicas: Cada ciclo de empilhamento mede a lacuna real em cinco pontos de referência ao longo da perna central. A unidade então compensa micro-ajustando a posição da próxima laminação ou selecionando uma laminação de calço em um alimentador dedicado. Este recurso aborda diretamente as perdas sem carga do transformador, já que lacunas irregulares são a principal causa do aumento da corrente de magnetização. O sistema armazena histogramas de lacunas por lote de núcleo, permitindo o controle estatístico do processo.
Aplicações típicas: Esta unidade é indispensável para núcleos de transformadores de potência (10 MVA e superiores) e para transformadores de tração especializados onde as penalidades por perdas são severas. Também é usado em núcleos com juntas mitradas que exigem tolerâncias extremamente restritas (±0,02 mm) que os métodos manuais off-line não conseguem alcançar de forma consistente.
Diferenciação do empilhamento offline: O empilhamento off-line depende de medidores de folga e do julgamento do operador, que introduzem variabilidade entre turnos e operadores. Além disso, os sistemas off-line não podem ajustar as lacunas dinamicamente após a montagem do núcleo; qualquer correção requer desmontagem parcial. O abordagem de empilhamento em linha com a plataforma zxd-440 garante que os dados de lacuna são rastreados por laminação e corrections are applied in real time, resulting in a more consistent magnetic circuit.
validou esta unidade em mais de 200 instalações, demonstrando uma redução média de 8–12% nas perdas de núcleo em comparação com o empilhamento manual off-line para o mesmo tipo de aço. A equipe de P&D da empresa (46 profissionais técnicos) desenvolveu algoritmos proprietários de controle de lacunas que agora estão integrados ao padrão linha de empilhamento em linha automática conjunto de softwares.
Comparação Funcional – Métodos de Controle de Gap
| Parâmetro | Unidade em linha ZXD-440 | Empilhamento manual off-line |
| Método de medição de lacuna | Triangulação laser (5 pontos) | Medidor de folga (verificação pontual) |
| Frequência de correção | Cada ciclo de laminação | Após a montagem completa do núcleo |
| Tolerância de lacuna típica | ±0,02 mm (Cpk ≥ 1,67) | ±0,08 – 0,15 mm (depende do operador) |
| Rastreabilidade de dados | Histograma em nível de lote e registros principais individuais | Limitado (registros manuais) |
| Tempo de configuração para novo tipo de núcleo | ≤ 3 minutos (recordação da receita) | 15 – 30 minutos (treinamento de mudança de gabarito) |
3. Linhas de empilhamento inteligentes integradas a dados
Definição e posicionamento: O terceiro pilar do Linha de produção de empilhamento automático de núcleo de transformador em linha zxd-440 é a camada inteligente de integração de dados, que transforma a linha de empilhamento de uma máquina autônoma em um nó dentro do ecossistema de fabricação digital da fábrica. O empilhamento offline, por outro lado, funciona como uma estação de trabalho isolada com feedback digital mínimo.
Funções principais e características técnicas: Este sistema coleta dados em tempo real de sensores de cisalhamento, servos de empilhamento, unidades de controle de lacunas e câmeras de inspeção visual. Ele agrega indicadores-chave de desempenho (KPIs), como eficácia geral do equipamento (OEE), rendimento de empilhamento, tempo médio entre assistências (MTBA) e previsão de perdas principais com base em lacunas medidas. O sistema também faz interface com sistemas de gerenciamento de armazéns para solicitar automaticamente bobinas de aço com base na tonelagem consumida.
Aplicações típicas: Esta linha inteligente é implantada em fábricas inteligentes que buscam a certificação da Indústria 4.0, bem como em instalações multiprodutos onde a frequência de troca é alta. Ele permite a manutenção preditiva rastreando as correntes e os padrões de vibração dos servomotores, alertando os operadores antes que ocorra um tempo de inatividade não planejado.
Diferenciação do empilhamento offline: Os sistemas offline geram poucos ou nenhum dado digital; verificações de qualidade geralmente são realizadas após a conclusão do empilhamento, levando à detecção atrasada de problemas. O sistema inteligente em linha , no entanto, fornece controle de qualidade em circuito fechado —se um desvio for detectado, a linha pode pausar e corrigir automaticamente, ou sinalizar o núcleo para retrabalho antes de sair da estação. Esta capacidade é especialmente valiosa para aplicações de alta confiabilidade, como transformadores marítimos e unidades elevadoras de turbinas eólicas.
Jiangsu Jingtianxia Electric Technology Co., Ltd. incorporou essa inteligência em cada Solução de empilhamento em linha zxd-440 entregue desde 2024, aproveitando sua equipe interna de software para personalizar painéis para o sistema de planejamento de recursos empresariais (ERP) de cada cliente. A abordagem integrada da empresa – abrangendo núcleos de transformadores, equipamentos inteligentes de empilhamento de núcleos, máquinas de corte transversal de núcleos, armazenamento inteligente e logística automatizada —garante que a linha de empilhamento integrada a dados se comunique perfeitamente com equipamentos upstream e downstream.
- Rastreamento de OEE em tempo real – tempo de inatividade, perda de velocidade e perda de qualidade são exibidos na HMI.
- Alertas de diagnóstico preditivo – com base em modelos térmicos e de vibração.
- Gerenciamento de receitas – armazena até 1.000 projetos principais com todos os parâmetros de empilhamento.
- Relatórios automáticos em lote – Exportações de PDF/CSV para trilhas de auditoria de qualidade.
- Capacidade de atualização remota de firmware – permite a melhoria contínua sem visitas ao local.
Comparação em nível de sistema: empilhamento em linha vs. empilhamento offline
| Aspecto | Empilhamento em linha ZXD-440 | Empilhamento offline (convencional) |
| Fluxo de materiais | Contínuo (cisalhamento → pilha → saída) | Lote (cisalhamento → armazenamento → transporte → pilha) |
| Necessidade de mão de obra por turno | 1 – 2 operadores (somente monitoramento) | 4 – 6 operadores (empilhamento de manuseio manual) |
| Variabilidade de perda central (COV) | ≤ 3,5% | 8 – 12% |
| Pegada de espaço | Compacto (elimina área de preparação) | Maior (requer zonas tampão e armazenamento de gabarito) |
| Tempo de mudança (novo tipo de núcleo) | 2 – 5 minutos (receita de software) | 20 – 45 minutos (treinamento mecânico) |
Perguntas frequentes
Q1: Qual é a principal vantagem operacional do sistema de empilhamento em linha zxd-440 em relação aos métodos offline?
A principal vantagem é corte e empilhamento simultâneos , o que elimina as etapas tradicionais de içamento após cisalhamento e empilhamento manual. Isso reduz o tempo de ciclo em mais de 40%, minimiza danos nas bordas induzidos pelo manuseio e garante que cada laminação seja empilhada na orientação exata ao sair do cisalhamento, resultando em um controle de folga mais rígido e menores perdas de núcleo.
Q2: Como a unidade de controle de folga de precisão do zxd-440 difere do ajuste de folga off-line?
O zxd-440 usa sensores de triangulação a laser para medir lacunas em cinco pontos por ciclo e aplica correções servo de circuito fechado imediatamente. O ajuste off-line depende de calibradores de folga manuais e correções somente após a montagem completa, o que não pode compensar dinamicamente as variações durante o empilhamento. A unidade em linha atinge tolerância de ±0,02 mm com rastreabilidade total.
Q3: O zxd-440 pode lidar com diferentes tamanhos de núcleo e materiais sem trocas demoradas?
Sim. Através de um software de gerenciamento de receitas, o Linha de produção de empilhamento automático de núcleo de transformador em linha zxd-440 armazena até 1.000 designs principais. A mudança entre larguras (40–400 mm) e espessuras (0,18–0,35 mm) leva de 2 a 5 minutos, em comparação com 20 a 45 minutos para sistemas off-line que exigem mudanças físicas de gabarito e retreinamento do operador.
Q4: Qual o papel que Jiangsu Jingtianxia Electric Technology Co., Ltd. desempenha no suporte a esta tecnologia de empilhamento em linha?
fornece integração ponta a ponta - desde o linha de empilhamento em linha e máquinas de corte transversal para armazenamento e logística inteligentes. Com mais de 46 especialistas técnicos, a empresa oferece painéis de software personalizados, estruturas de manutenção preditiva e suporte de campo global, garantindo que cada instalação do zxd-440 esteja alinhada com o ecossistema de produção existente do cliente.
-
Celular
+86-18351152766
-
E-mail
479279940@qq.com
-
Endereço
Parque No.3, vila de Jiangcun, cidade de Liangxu, distrito de Jiangyan, cidade de Taizhou, província de Jiangsu, China


Direitos Autorais © Jiangsu Jingtianxia Electric Technology Co., Ltd. Todos os Direitos Reservados. Linha de produção de empilhamento automático de núcleo de transformador em linha ZXD-440 Fornecedor