Grandes núcleos de transformadores de potência devem transportar simultane...
LEIA MAIS
pt
Pesquisar
Entre em Contato

Página inicial / Produtos / Linhas de corte sob medida em aço silício / Linha de corte de aço silício HJ-DZ-300
Vantagens do produto
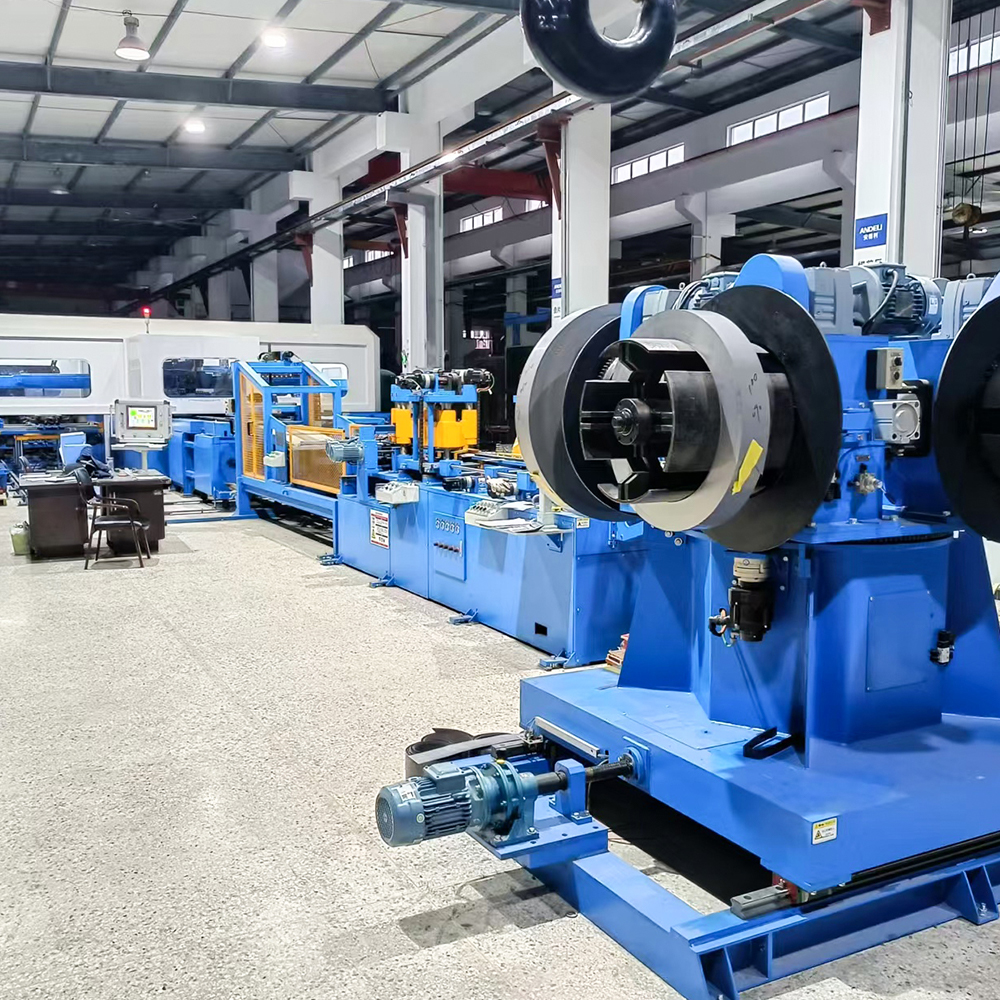
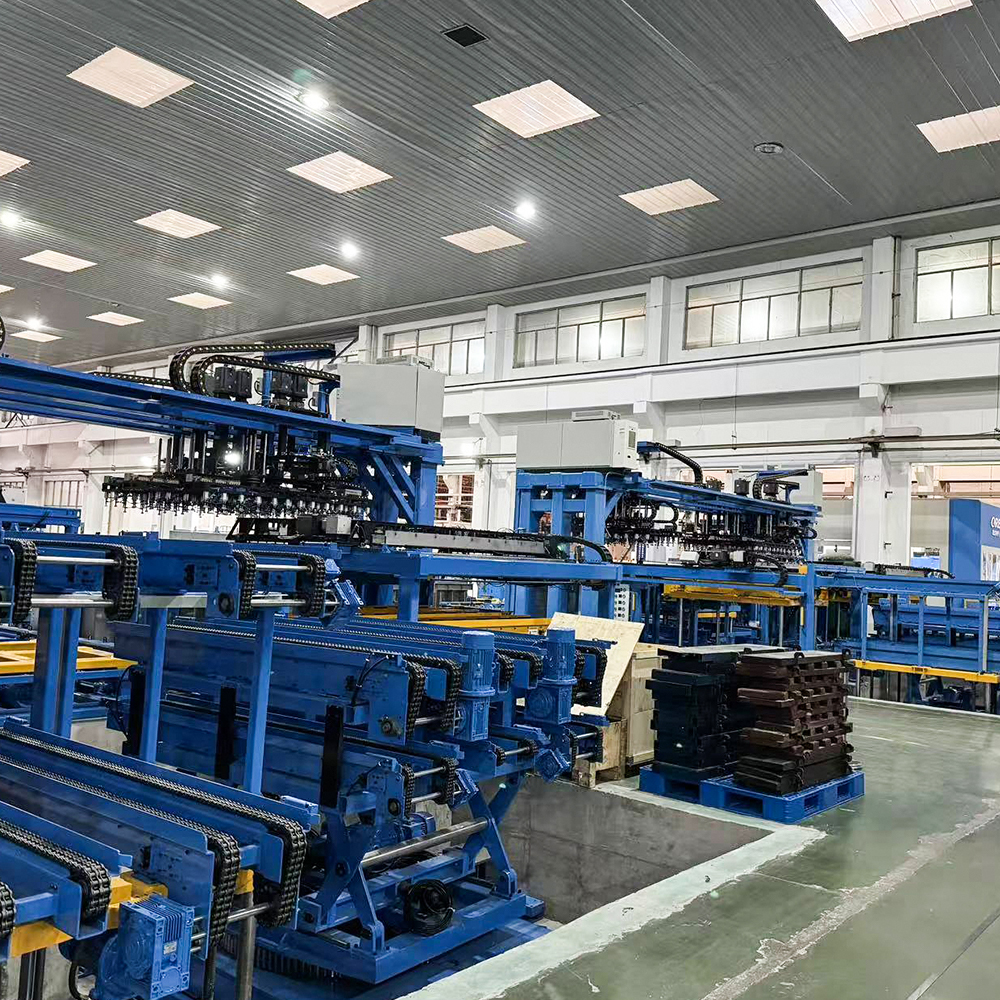
Design compacto – tamanho reduzido
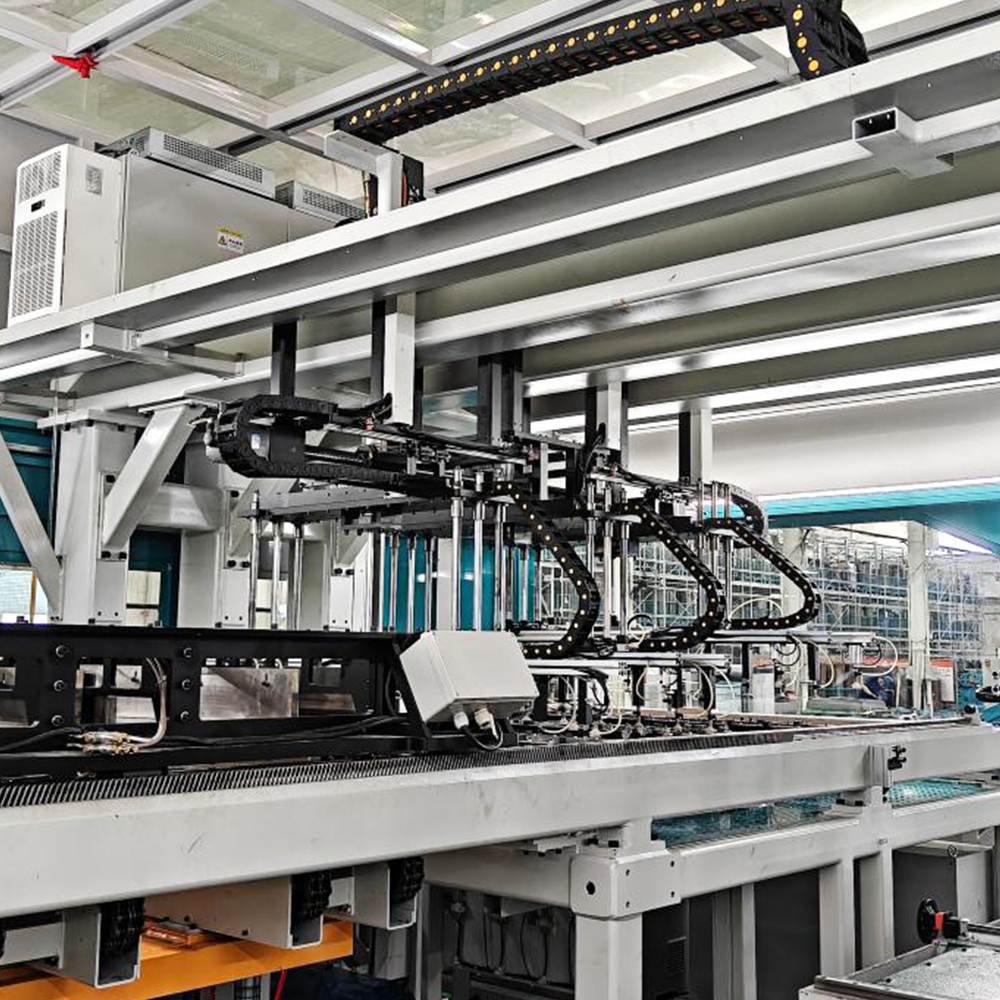
Otimizada para necessidades de processamento de núcleos de pequeno e médio porte, a máquina ocupa um espaço notavelmente menor do que linhas de corte de grande formato comparáveis, reduzindo os requisitos de espaço físico e permitindo um layout de fábrica flexível para fabricantes de pequeno e médio porte.
Totalmente servo-acionado — Precisão e eficiência combinadas
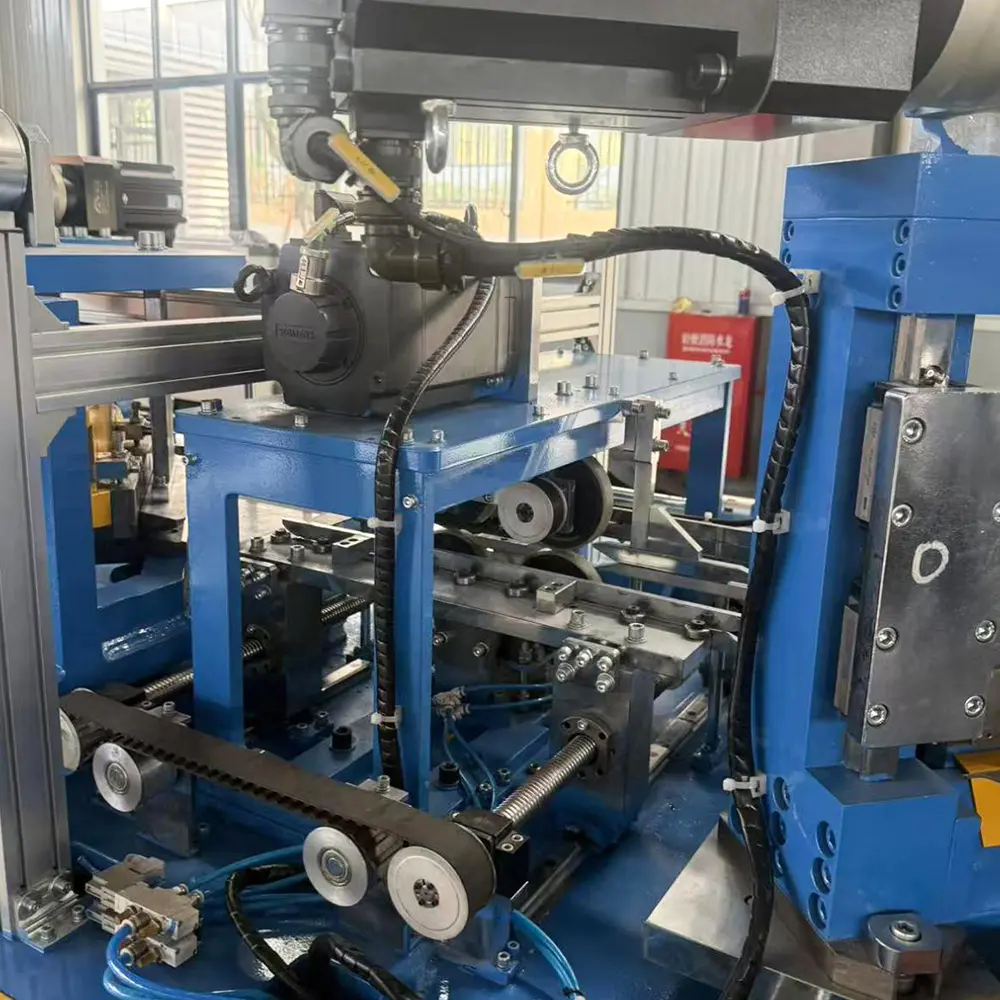
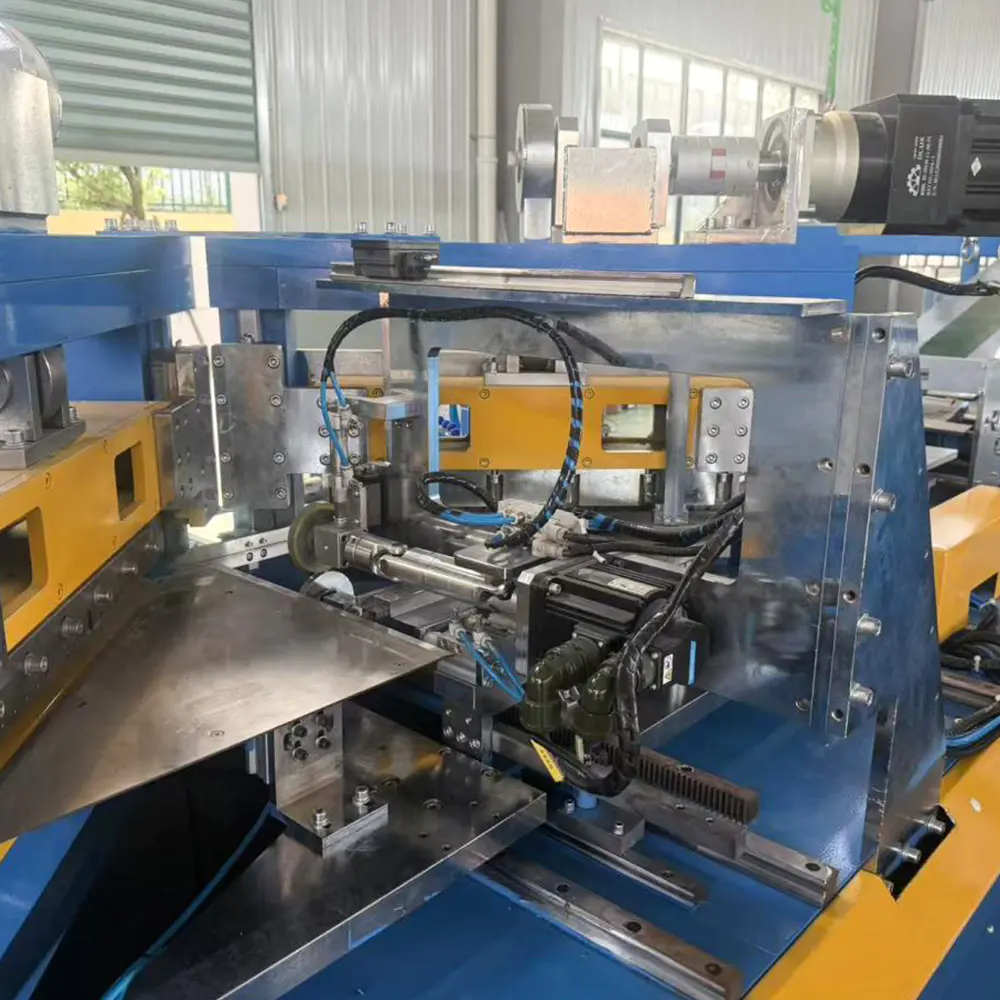
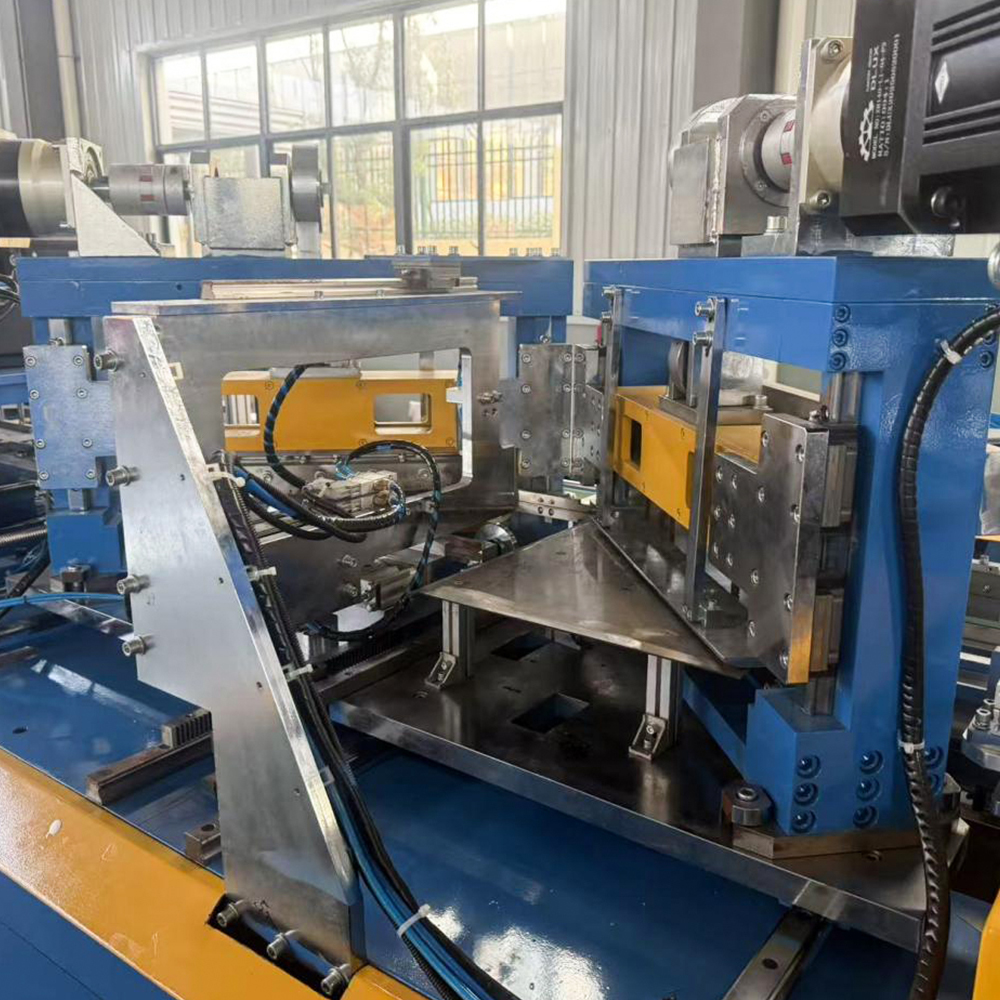
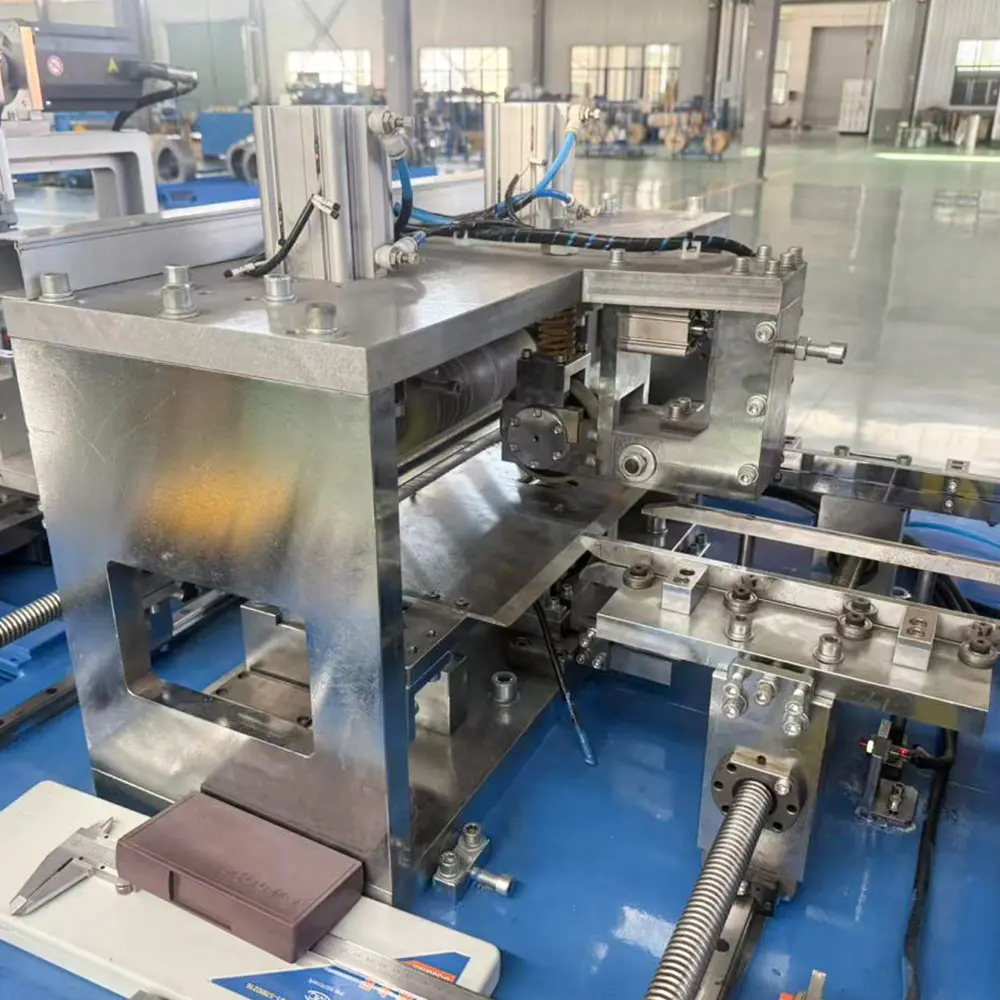
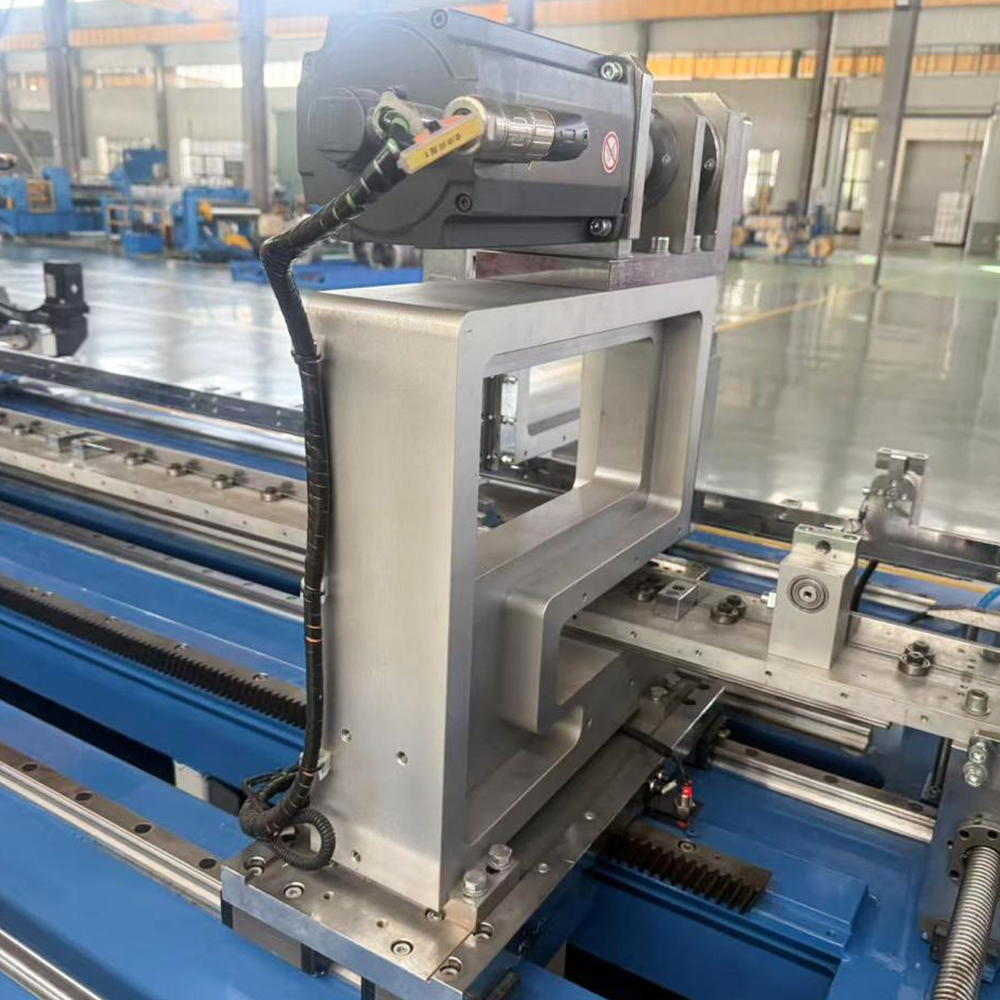
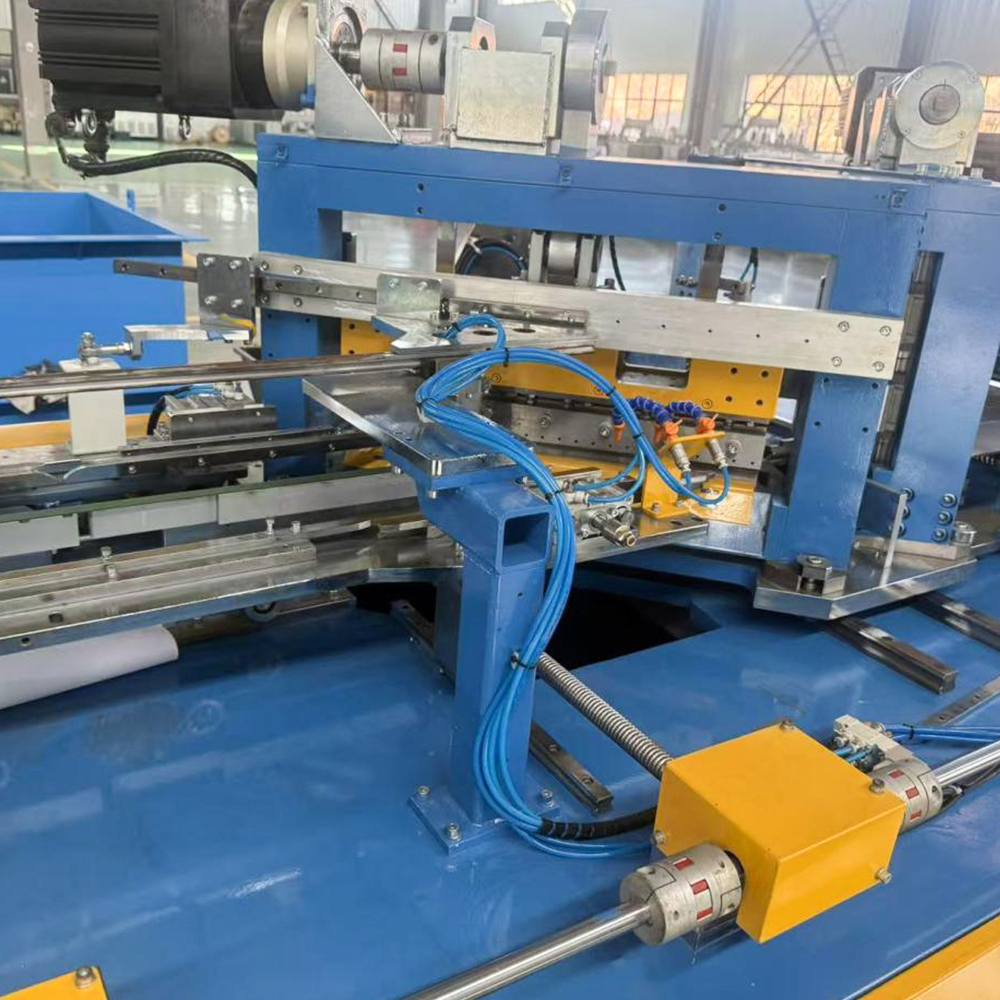
O mecanismo de alimentação usa um sistema de medição de comprimento duplo de circuito duplo totalmente fechado com codificador externo de servo motor; as estações de corte e puncionamento também são servoacionadas, garantindo alta precisão de corte juntamente com uma alta taxa de ciclo de produção para atender aos requisitos de produção em lote de núcleos de pequeno e médio porte.
Alta Precisão de Corte — Excelente Consistência
A precisão do comprimento de corte de ±0,2 mm em velocidade constante, a precisão angular de ±0,1° e o desvio de coincidência do ângulo de inversão do membro central de ≤0,1 mm garantem excelente consistência dimensional da folha, fornecendo entrada de material de alta qualidade para o processo de empilhamento subsequente.
Ferramentas de Metal Duro — Resistentes ao Desgaste e Duráveis
Lâminas de cisalhamento, matrizes de punção em V e matrizes de punção são fabricadas em metal duro (carboneto de tungstênio), proporcionando uma vida útil de 200.000 a 300.000 golpes por afiação, reduzindo os custos de manutenção de ferramentas e o tempo de inatividade durante a produção.
Projeto de poço sem buffer – baixo custo de instalação
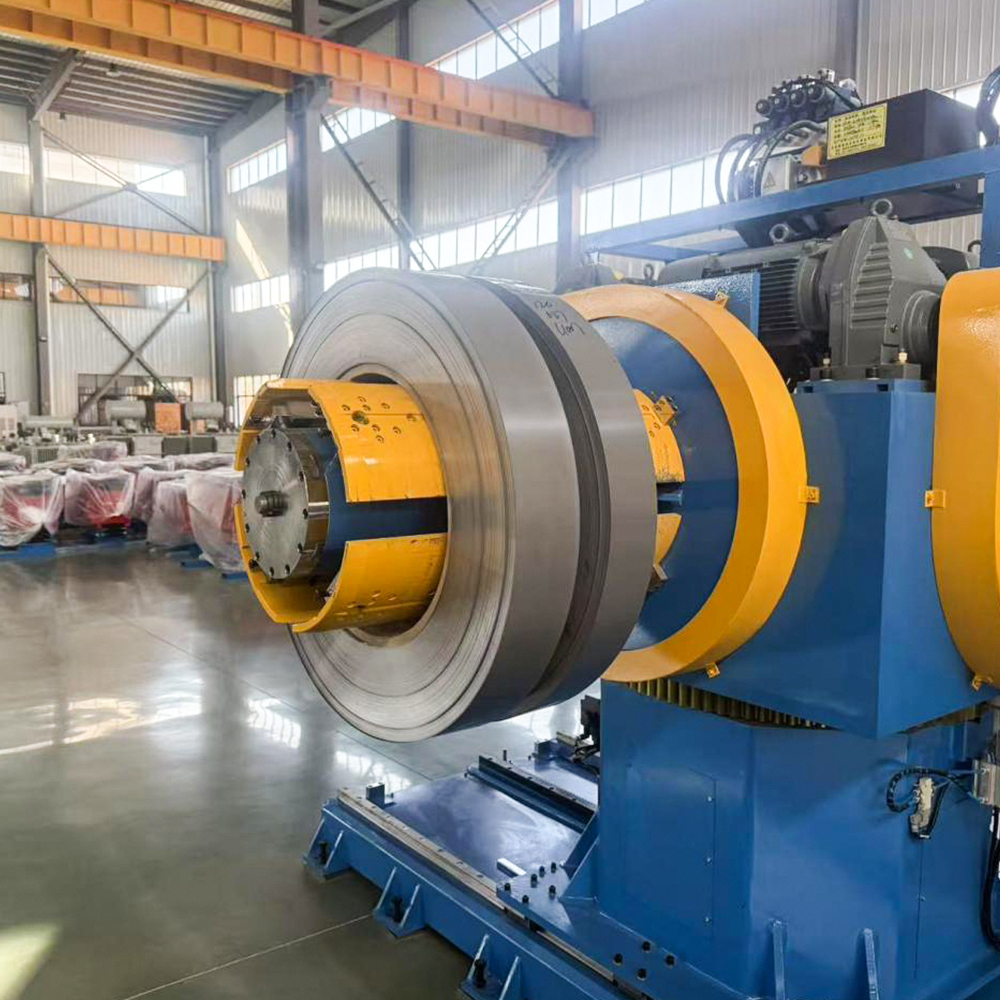
Uma solução de placa tampão substitui o poço tampão tradicional; sensores fotoelétricos sincronizam automaticamente as velocidades de alimentação e desenrolamento, simplificando o trabalho de fundação e reduzindo efetivamente os custos iniciais de investimento em equipamentos.
Operação simples – rápido de aprender
Uma IHM com tela sensível ao toque com configurações de parâmetros intuitivas permite que os operadores se tornem proficientes após um breve treinamento, adequado para equipes de produção em todos os níveis de habilidade, ajudando as empresas a reduzir os custos de mão de obra.
Aplicações
Feedback
Aplicações de produtos
O HJ-DZ-300 é voltado principalmente para fabricantes de transformadores de pequeno e médio porte, com os seguintes cenários de aplicação específicos:
Processamento de folhas centrais de transformadores de distribuição de pequeno e médio porte: Adequado para cortar laminações com larguras de núcleo de 50 a 300 mm, atendendo aos principais requisitos de produção de transformadores de distribuição de classe de 10 kV e transformadores de potência de pequena e média capacidade.
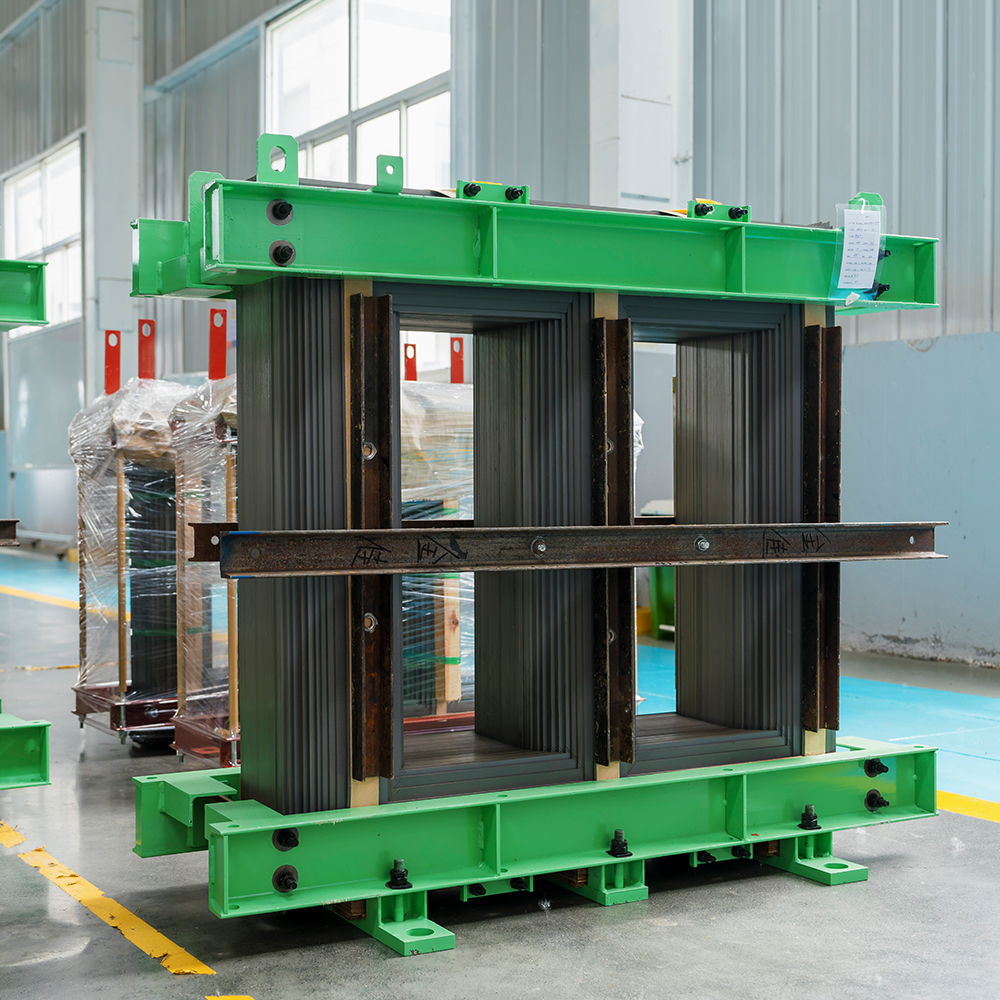
Produção de núcleos de transformadores do tipo seco: atende às necessidades de produção de diversas variedades e especificações de núcleos de transformadores do tipo seco de pequeno e médio porte; o equipamento alterna entre tipos de produtos de forma rápida e flexível.
Integração de linha de empilhamento em linha: Pode ser combinada com equipamentos de empilhamento off-line da série LXD ou pequenas linhas de empilhamento em linha para produção contínua automatizada de núcleos de pequeno e médio porte.
Processamento personalizado de vários lotes e pequenos lotes: Adequado para aceitar pedidos de processamento de folhas de núcleo de transformadores de vários modelos e lotes pequenos; ajuste flexível e forte adaptabilidade acomodam necessidades diversificadas dos clientes.
Mais recomendações
Sobre nós
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. é uma empresa líder e competitiva no setor doméstico, especializada em P&D, produção e fornecimento de produtos de suporte de energia essenciais. Nosso portfólio principal de produtos abrange núcleos de transformadores, equipamentos inteligentes de empilhamento de núcleos de transformadores, máquinas de corte transversal de núcleos, sistemas inteligentes de armazenamento em oficinas e linhas de produção logística automatizadas. Com mais de 46 talentos técnicos profissionais, a empresa possui sólida acumulação técnica e um sistema de produção maduro. Somos China Linha de corte de aço silício HJ-DZ-300 Fornecedores e Linha de corte de aço silício HJ-DZ-300 Exportador e Empresa, Focando na indústria de energia elétrica, fornecemos continuamente soluções integradas de alta qualidade, alta precisão e inteligentes para clientes globais.
Certificado de Honra
Notícias
-
-
A escolha entre um transformador imerso em óleo e um transformador do tipo...
LEIA MAIS -
Os fabricantes de transformadores enfrentam hoje uma demanda crescente por...
LEIA MAIS -
Grandes núcleos de transformadores de potência são construídos a partir de...
LEIA MAIS -
O aço elétrico com grãos orientados é a espinha dorsal da fabricação de nú...
LEIA MAIS -
Quando um fabricante de transformadores recebe duas cotações para o me...
LEIA MAIS
Feedback de Mensagem
Linha de corte de aço silício HJ-DZ-300 Conhecimento do Setor
Por que controlar a folga e a sobreposição da lâmina é importante para a qualidade de corte da HJ-DZ-300?
Na fabricação de precisão de laminações de núcleo de transformador, o processo de cisalhamento determina diretamente o desempenho magnético, o fator de empilhamento e a precisão dimensional do núcleo acabado. Entre todos os parâmetros ajustáveis em uma linha de corte de aço silício, a folga e a sobreposição da lâmina são as duas variáveis mais críticas que separam a produção de alta qualidade do material rejeitado. Para o Linha de corte de aço silício HJ-DZ-300 , dominar esses ajustes não é apenas uma rotina de manutenção – é a base para obter laminações consistentes, sem rebarbas e dimensionalmente estáveis. Este artigo examina por que esses parâmetros exigem controle rigoroso, como eles interagem com a arquitetura servo-acionada da máquina e quais benefícios práticos os fabricantes obtêm com a calibração precisa.
1. A base física do cisalhamento: por que a folga e a sobreposição são importantes
O cisalhamento é um processo baseado em fratura, não uma ação de corte. Quando a lâmina superior desce contra a lâmina inferior, ela recua a chapa de aço silício, iniciando rachaduras que se propagam de ambos os lados até se encontrarem. Folga da lâmina —a lacuna horizontal entre as lâminas superior e inferior—determina onde essas linhas de fissura se cruzam. Se a folga for muito grande, as trincas se equivocam, produzindo uma borda áspera e rasgada com rebarbas pronunciadas e uma ampla zona de fratura. Se a folga for muito pequena, as lâminas exercem tensão excessiva, acelerando o desgaste e gerando calor que pode alterar as propriedades magnéticas do aço silício de grão orientado.
Sobreposição de lâmina , inversamente, é a profundidade de penetração vertical da lâmina superior após a aresta de corte da lâmina inferior. Este parâmetro controla a quantidade de material sujeito à compressão e tensão simultâneas. Sobreposição insuficiente resulta em separação incompleta, deixando abas ou lascas penduradas que prejudicam as operações subsequentes de empilhamento. A sobreposição excessiva aumenta o atrito e a deflexão da lâmina, causando ondas nas bordas e microfissuras que degradam o fator de empilhamento da laminação. No Linha de corte de aço silício HJ-DZ-300 , ambos os parâmetros devem ser definidos dentro de tolerâncias restritas - normalmente folga de 5 a 8% da espessura do material e sobreposição de 0,3 a 0,5 mm para aço silício de 0,23 a 0,35 mm - para atingir o altura da rebarba abaixo de 0,03 mm exigido pelos padrões principais do transformador.
Jiangsu Jingtianxia Electric Technology Co., Ltd. integrou esse entendimento físico no Linha de corte de aço silício HJ-DZ-300 equipando-o com um sistema digital de ajuste da folga da lâmina. Ao contrário das configurações manuais baseadas em calços, este sistema utiliza cunhas acionadas por servo que permitem aos operadores armazenar e recuperar valores de folga/sobreposição para diferentes tipos de materiais. Este recurso aborda diretamente a variabilidade introduzida pelas diferenças de lote de bobinas, garantindo que o equipamento de corte de aço silício mantém a precisão repetível em todas as execuções de produção.
2. Classificação dos Fatores de Qualidade de Cisalhamento no HJ-DZ-300
Para compreender sistematicamente por que o controle da lâmina é vital, podemos dividir os atributos de qualidade de corte em três categorias interligadas: geometria da aresta, estabilidade dimensional e integridade do material. Cada categoria responde de maneira diferente aos ajustes de folga e sobreposição, e cada uma afeta diretamente o desempenho final do núcleo do transformador.
2.1 Geometria da Borda: Altura da Rebarba e Rollover
A geometria da borda é o indicador mais visível da qualidade do cisalhamento. As rebarbas – as projeções elevadas e afiadas ao longo da borda de corte – são controladas principalmente pela folga da lâmina. No Linha de corte de aço silício HJ-DZ-300 , o sistema de controle de movimento da Siemens monitora a posição da lâmina em tempo real, compensando a expansão térmica durante a operação contínua. Quando a folga é otimizada para uma espessura de material específica (por exemplo, 0,27 mm), os planos de fratura se alinham perfeitamente, produzindo uma ruptura nítida com rollover mínimo (a depressão arredondada na borda superior). A folga excessiva aumenta a profundidade de rollover, o que reduz a área efetiva da seção transversal magnética e aumenta as perdas por correntes parasitas no núcleo montado.
Jiangsu Jingtianxia Electric Technology Co., Ltd. fornece um procedimento de calibração dedicado para o Sistema de corte HJ-DZ-300 , usando tiras de teste de cada nova bobina para verificar a qualidade da borda antes da produção completa. Este procedimento, documentado na IHM da máquina, orienta os operadores através de um ajuste gradual da folga com base na altura medida da rebarba, garantindo que a geometria da borda permaneça dentro das tolerâncias ISO 9013:2017 mesmo ao processar classes de alta permeabilidade como 23ZH85.
2.2 Estabilidade Dimensional: Precisão de Comprimento e Esquadria
Embora muitos assumam que a precisão do comprimento depende exclusivamente do servo rolo de alimentação, a sobreposição das lâminas influencia indiretamente a estabilidade dimensional. Quando a sobreposição é definida muito alta, a lâmina superior desvia ligeiramente durante a penetração, criando um corte cônico que se desvia da linha de cisalhamento programada. Este efeito é amplificado em tiras mais estreitas (abaixo de 50 mm de largura), onde a deflexão da lâmina se torna uma percentagem significativa da largura da tira. O Linha de corte de aço silício HJ-DZ-300 atenua isso através de seu design rígido de estrutura em C e guias lineares pré-carregadas, mas a sobreposição ainda deve ser calibrada para corresponder à resistência ao escoamento do material. Por exemplo, aços com grãos altamente orientados e com maior dureza requerem sobreposição ligeiramente reduzida para evitar a deflexão da lâmina, enquanto aços não orientados de qualidade inferior podem tolerar uma penetração mais profunda.
Além disso, a máquina arquitetura totalmente servo-acionada integra operações de cisalhamento com puncionamento (perfuração e puncionamento em V) em uma única passagem. Qualquer erro dimensional introduzido por sobreposição inadequada se propaga para os recursos puncionados, desalinhando os furos de empilhamento e afetando a montagem do núcleo. O controle de sobreposição digital no Linha de corte HJ-DZ-300 permite que os operadores definam valores de sobreposição com resolução de 0,01 mm, o que é fundamental para manter a tolerância de comprimento de ±0,05 mm necessária para núcleos de transformadores de distribuição de alta eficiência.
2.3 Integridade do Material: Tensão, Revestimento e Propriedades Magnéticas
O aço silício é revestido com uma camada isolante (geralmente revestimento C-5 ou C-6) para minimizar as perdas por correntes parasitas interlaminares. A folga ou sobreposição excessiva da lâmina induz tensão de cisalhamento adicional que pode delaminar ou microtrincar esse revestimento ao longo da borda de corte. Mesmo que as rebarbas sejam removidas numa etapa de rebarbação subsequente, a tensão subjacente do material permanece. O Linha de corte de aço silício HJ-DZ-300 reduz esse risco empregando um sequência de cisalhamento de baixo ruído e baixo impacto que usa perfis de aceleração controlada para o aríete. Esta sequência, combinada com uma sobreposição otimizada, garante que a zona de deformação plástica não se estenda mais que 0,5 mm da aresta de corte, preservando a orientação do grão e a adesão do revestimento na região ativa do núcleo.
validou essa abordagem por meio de testes extensivos em aço grau M4 de 0,30 mm, demonstrando que as configurações adequadas da lâmina reduzem a degradação da perda do núcleo em até 8% em comparação com linhas mal ajustadas. Esta vantagem de desempenho é particularmente valiosa para fabricantes que produzem núcleos para transformadores de eficiência premium, onde cada watt de redução de perdas se traduz em economias de energia tangíveis ao longo do ciclo de vida do produto.
| Atributo de Qualidade | Controlado por | Impacto da configuração incorreta | Solução HJ-DZ-300 |
| Altura da rebarba | Liberação (primária) | Aumento das correntes parasitas; lacunas de empilhamento | Monitoramento em tempo real do ajuste digital da servo-cunha |
| Profundidade de rolagem | Sobreposição de folga | Seção transversal magnética reduzida | Perfis de materiais predefinidos armazenados na IHM |
| Tolerância de comprimento | Sobreposição (indiretamente via deflexão) | Desalinhamento de empilhamento central | Guias lineares pré-carregadas com estrutura em C rígida |
| Integridade do Revestimento | Ambos (distribuição de tensão) | Quebra de isolamento; maiores perdas de núcleo | Sobreposição otimizada de sequência de cisalhamento de baixo impacto |
A tabela acima resume como cada fator de qualidade se relaciona com os parâmetros da lâmina e as medidas de engenharia correspondentes implementadas no Linha de corte de aço silício HJ-DZ-300 . Esta abordagem sistemática permite que os operadores priorizem os ajustes com base no modo de defeito mais crítico para um determinado pedido.
3. Estratégia Prática de Controle e Benefícios Operacionais
Implementar folga eficaz da lâmina e controle de sobreposição no Linha de corte de aço silício HJ-DZ-300 segue um fluxo de trabalho estruturado que combina validação pré-configuração, monitoramento em processo e compensação adaptativa. Abaixo está o procedimento passo a passo recomendado, que a Jiangsu Jingtianxia Electric Technology Co., Ltd. treina todos os clientes para executar durante o comissionamento da máquina e manutenção semanal.
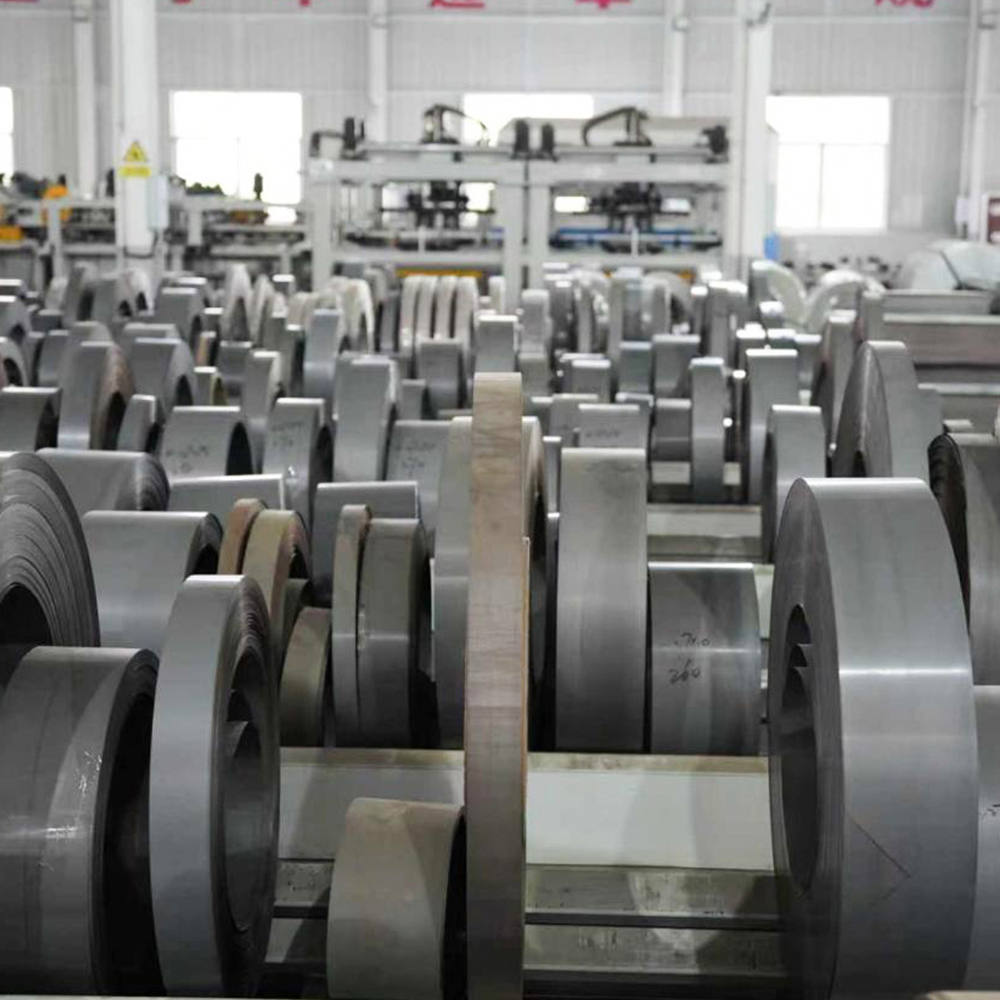
- Qualificação de materiais – Meça a espessura e dureza reais de cada novo lote de bobinas usando o medidor de espessura integrado; insira esses valores no painel de controle para recalcular automaticamente a folga recomendada (5–8% da espessura) e o valor base de sobreposição.
- Validação de corte de teste – Execute 10–15 tiras de teste nas configurações calculadas; meça a altura da rebarba com um micrômetro digital e verifique a profundidade do rollover usando um comparador óptico. Ajuste a folga em incrementos de 0,005 mm até que a altura da rebarba se estabilize abaixo de 0,03 mm.
- Ajuste de sobreposição dinâmica – Aumente a sobreposição gradualmente a partir do valor base até que a aresta de corte mostre uma zona de cisalhamento uniforme (aproximadamente 1/3 da espessura do material). Se aparecerem ondas de borda, reduza a sobreposição em 0,02 mm e verifique a precisão do comprimento em uma máquina de medição por coordenadas.
- Armazene a receita otimizada – Salve os valores finais de folga e sobreposição no banco de dados de receitas da máquina sob o tipo e espessura do material específico. Isto permite a recuperação instantânea para execuções futuras, eliminando atrasos de tentativa e erro.
- Reverificação periódica – A cada 8 horas de produção ou após 5.000 ciclos de cisalhamento, execute uma tira de teste rápida para detectar desgaste da lâmina; use o recurso de compensação automática de desgaste que ajusta a folga progressivamente para manter uma qualidade consistente da borda.
Os fabricantes que adotam esta estratégia de controle relatam vários benefícios quantificáveis. Primeiro, as taxas de refugo devido a defeitos nas bordas caem dos típicos 3–5% para menos de 0,8%, melhorando diretamente o rendimento do material – um fator crítico dado o alto custo do aço silício de grão orientado. Em segundo lugar, a vida útil da lâmina aumenta em aproximadamente 40% porque a sobreposição ideal reduz as cargas de impacto e o desgaste irregular. Terceiro, o fator de empilhamento do núcleo melhora em 0,5–1,0 pontos percentuais, o que se traduz em volumes de núcleo menores para a mesma classificação VA ou maior eficiência para a mesma área ocupada. Estas vantagens são consistentemente alcançadas no Plataforma de corte HJ-DZ-300 , tornando-a a escolha preferida para fabricantes que não podem arcar com o tempo de inatividade para reafiar a lâmina.
apoia esses benefícios operacionais com um pacote pós-venda abrangente que inclui acesso de diagnóstico remoto ao controlador Siemens, permitindo que técnicos especializados ajustem os parâmetros da lâmina mesmo fora do horário de expediente. Este nível de suporte, aliado à rigidez mecânica intrínseca da máquina, garante que o Linha de corte de aço silício HJ-DZ-300 oferece desempenho consistente em diversos cenários de produção - desde núcleos de protótipos de pequenos lotes até execuções de alto volume de laminações E-I padrão.
-
Celular
+86-18351152766
-
E-mail
479279940@qq.com
-
Endereço
Parque No.3, vila de Jiangcun, cidade de Liangxu, distrito de Jiangyan, cidade de Taizhou, província de Jiangsu, China


Direitos Autorais © Jiangsu Jingtianxia Electric Technology Co., Ltd. Todos os Direitos Reservados. Linha de corte de aço silício HJ-DZ-300 Fornecedor