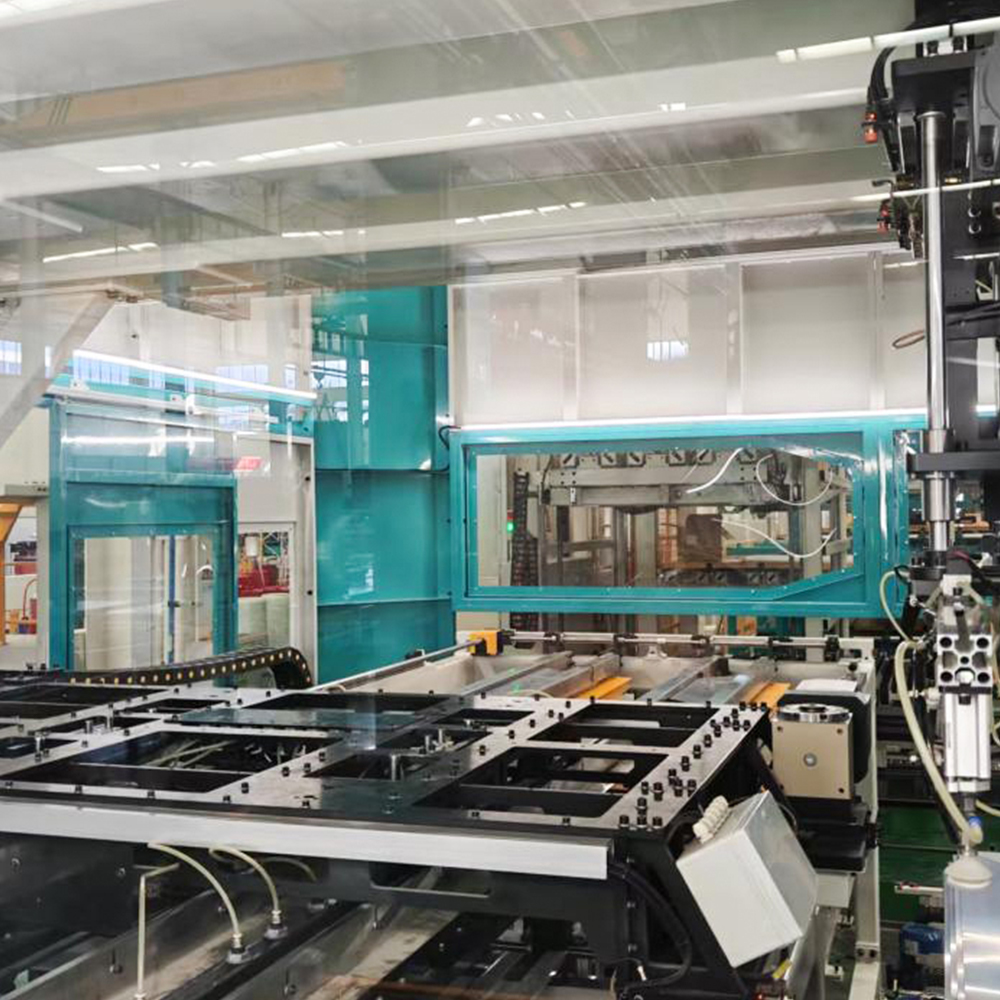
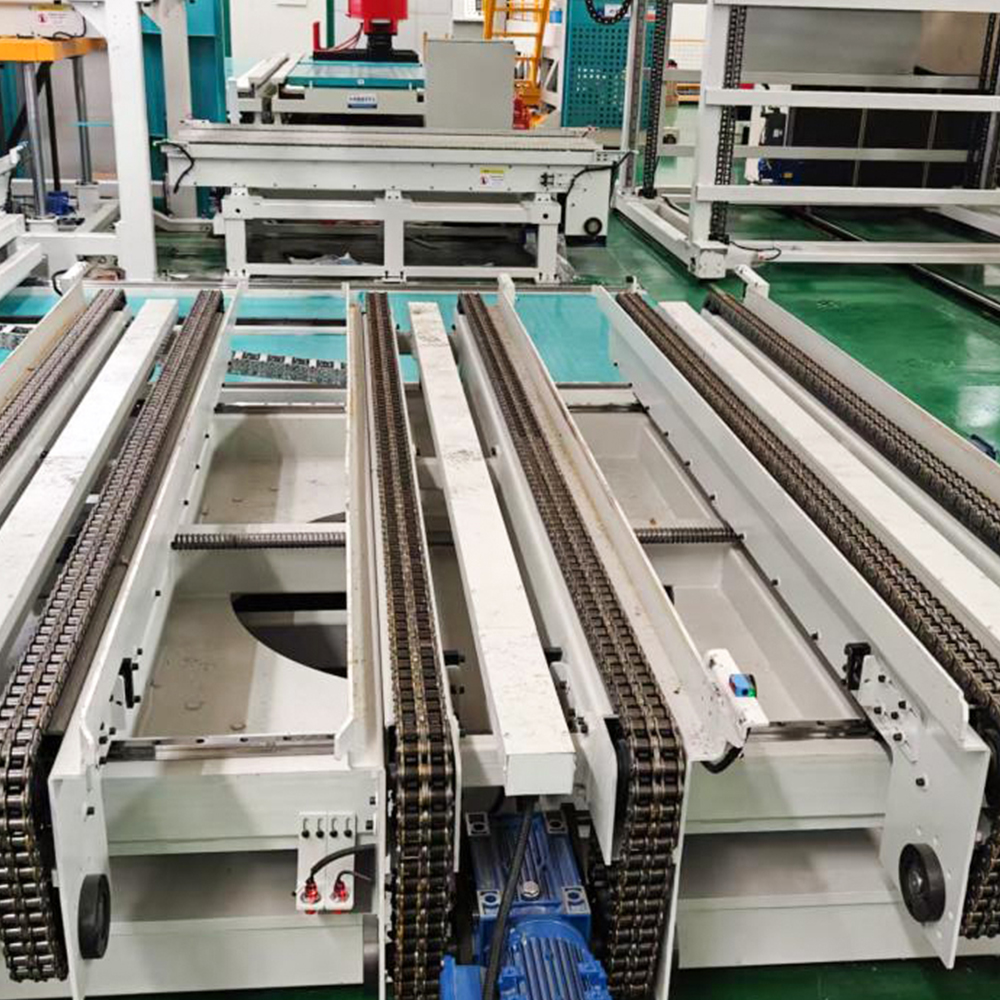
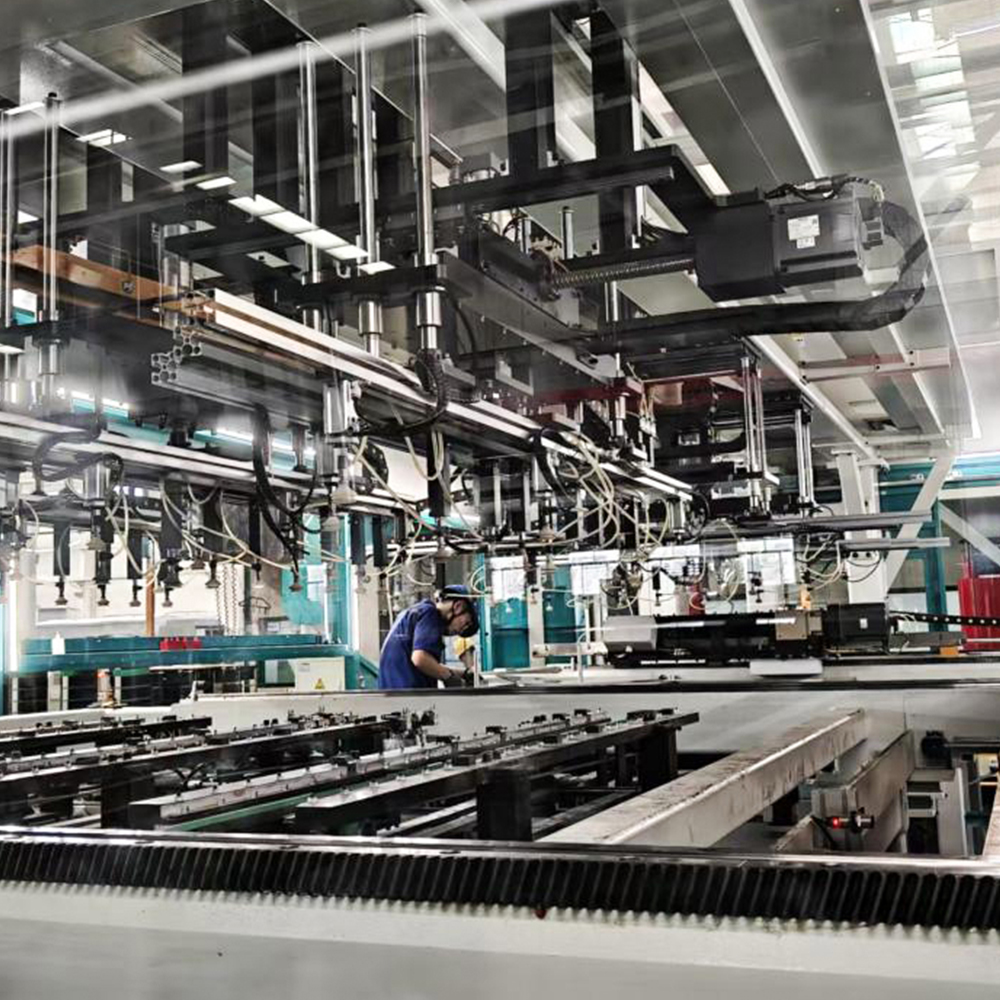
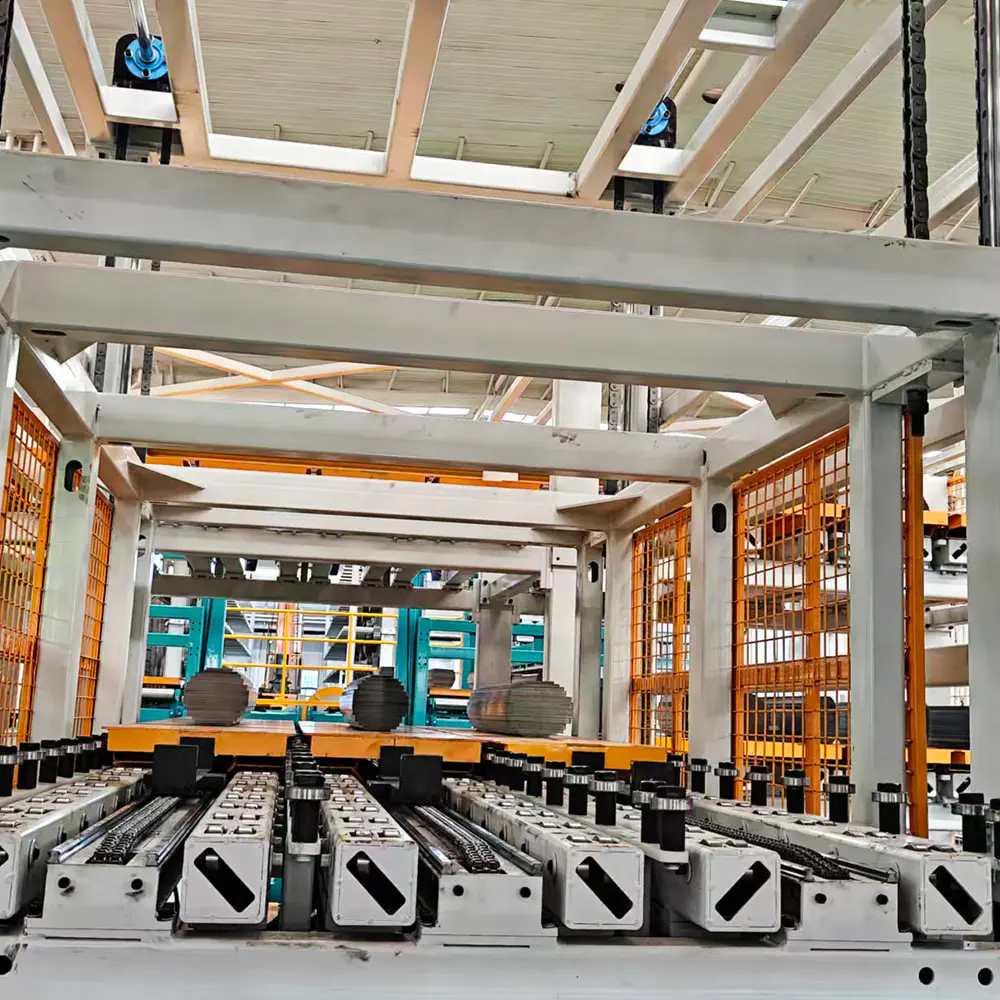
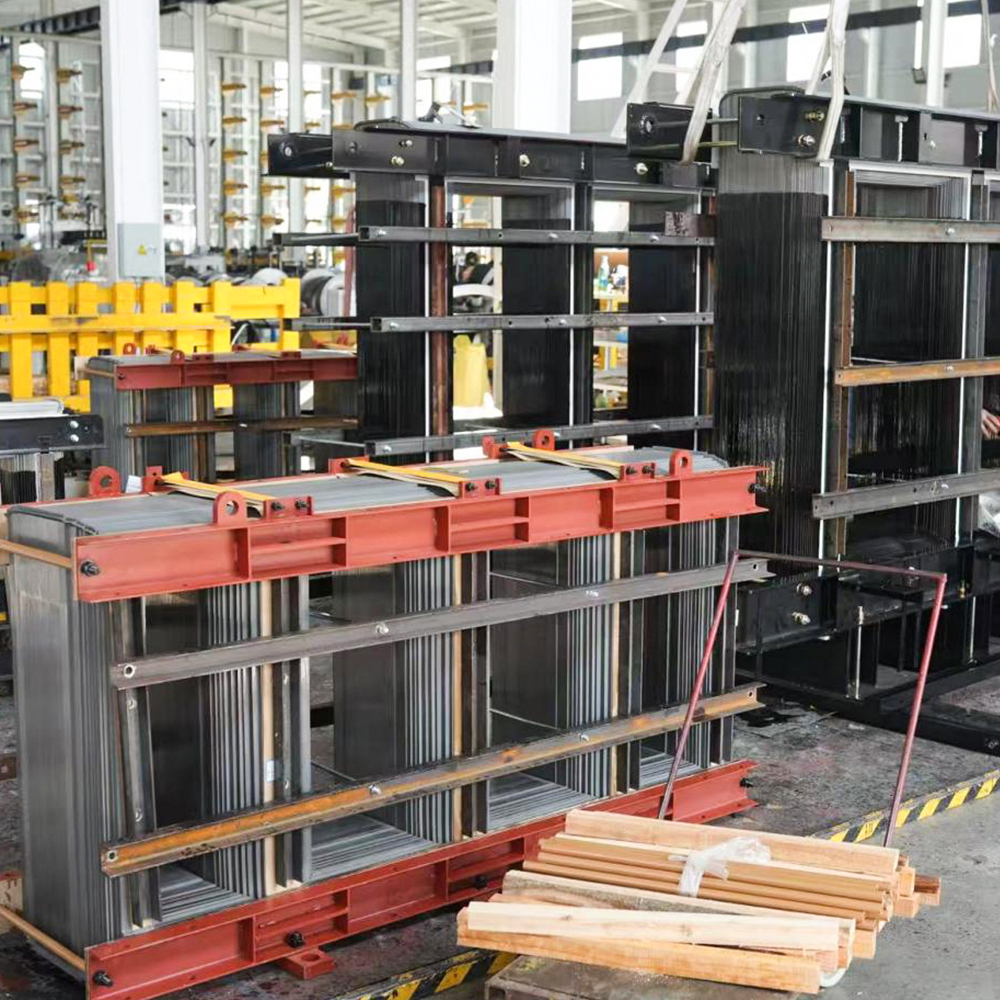
Grandes núcleos de transformadores de potência devem transportar simultane...
LEIA MAIS
pt
Pesquisar
Entre em Contato

Página inicial / Produtos / Empilhamento de núcleos e linhas de montagem / Linha de empilhamento de núcleo de transformador offline LXD-260-2
Aplicações
Feedback
Responsabilidades do comprador
- Fornecer e conectar o cabo de alimentação ao quadro elétrico do equipamento conforme condições de utilidade pública; conecte o cabo de aterramento necessário ao ponto de conexão designado no equipamento.
- Construção de fundações de equipamentos, tubulações, peças embutidas e sistemas de aterramento.
- Equipamento de elevação (guindaste, empilhadeira, etc.) necessário para descarga, posicionamento e instalação/comissionamento de equipamentos no local do comprador.
- Água, ar comprimido (incluindo tanque receptor de ar de 2 m³), energia elétrica e materiais auxiliares para comissionamento dos equipamentos.
- Materiais necessários para operação experimental durante o comissionamento.
Entrega, Aceitação e Inspeção
- Normas de inspeção: este Acordo Técnico e as normas nacionais aplicáveis do fabricante.
- A aceitação e a inspeção serão realizadas por ambas as partes no local de produção do fornecedor de acordo com o Acordo Técnico; o equipamento é enviado após passar pela inspeção.
- Testes completos de desempenho serão realizados nas instalações do usuário final; ambas as partes deverão realizar a aceitação item por item de acordo com o Contrato e Acordo Técnico; um Relatório de Aceitação será assinado por ambas as partes após a aprovação.
Composição do Equipamento
| Composição completa do equipamento | |||
| Não. | Componente | Quantidade. | Observações |
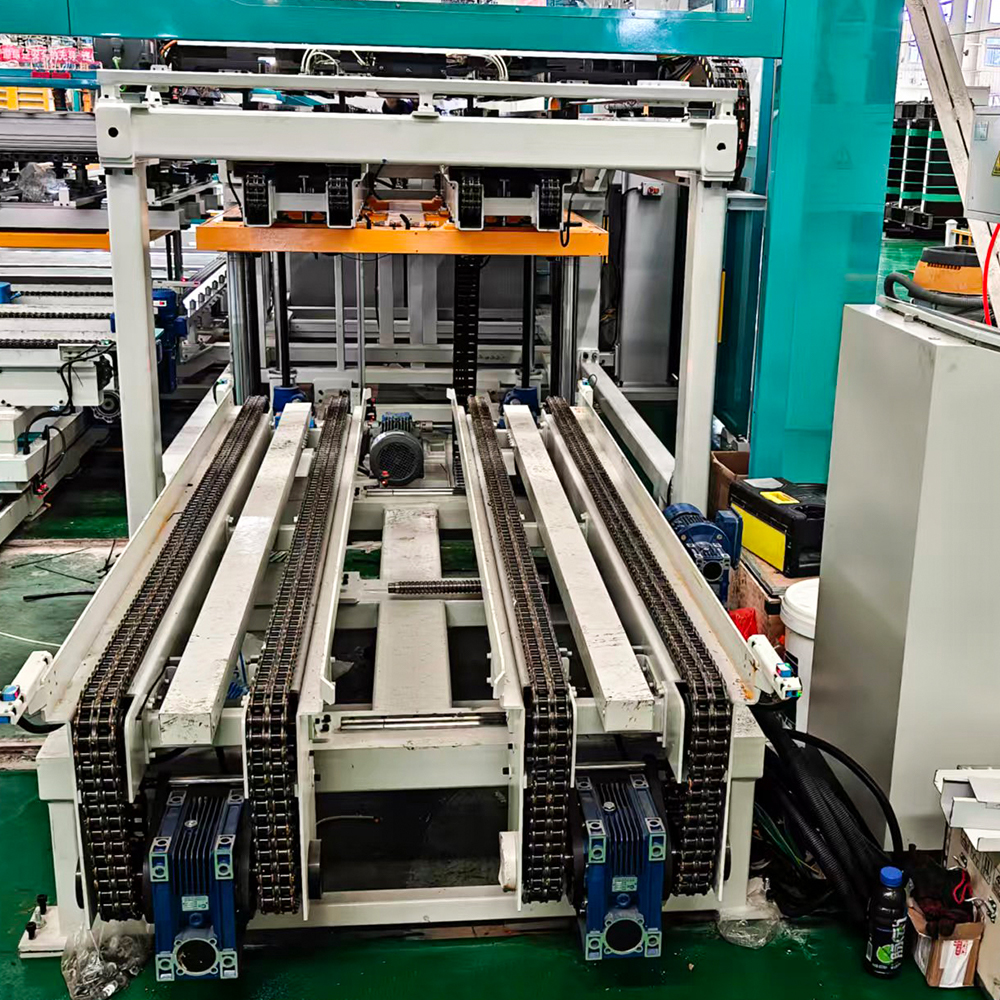
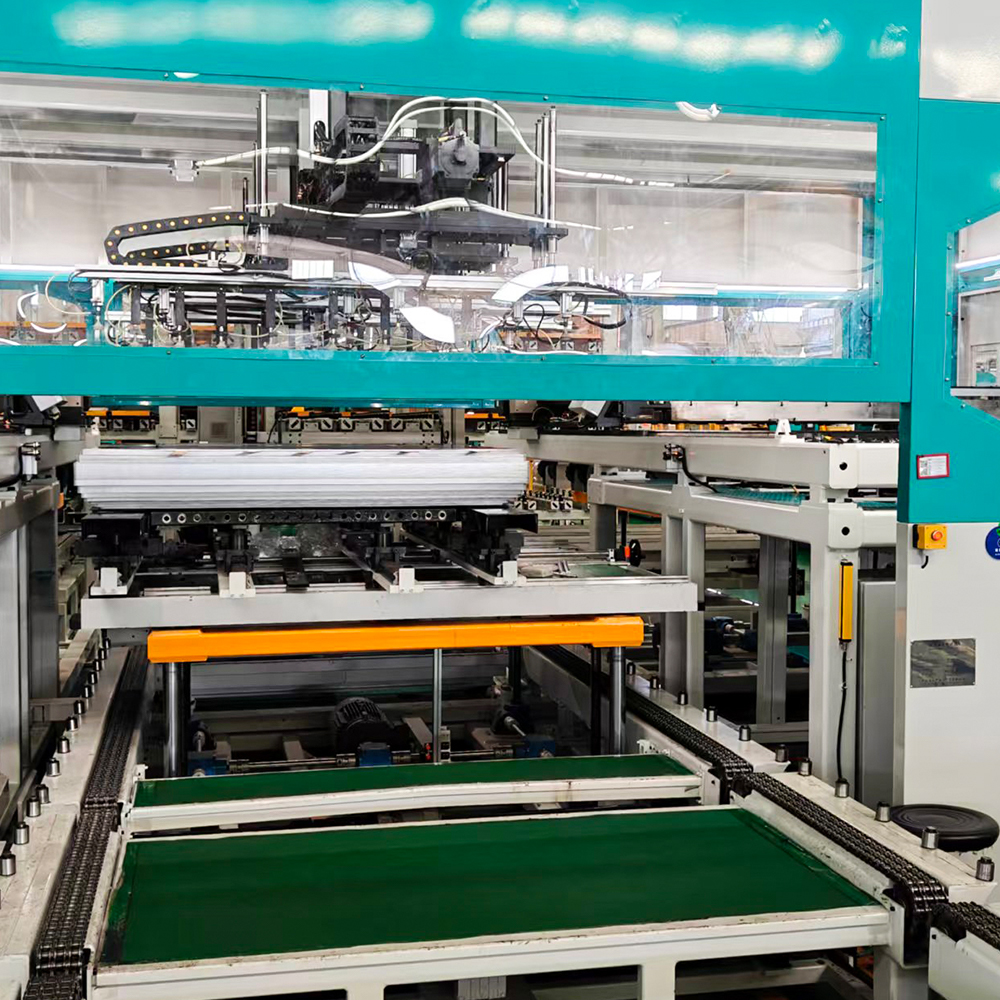
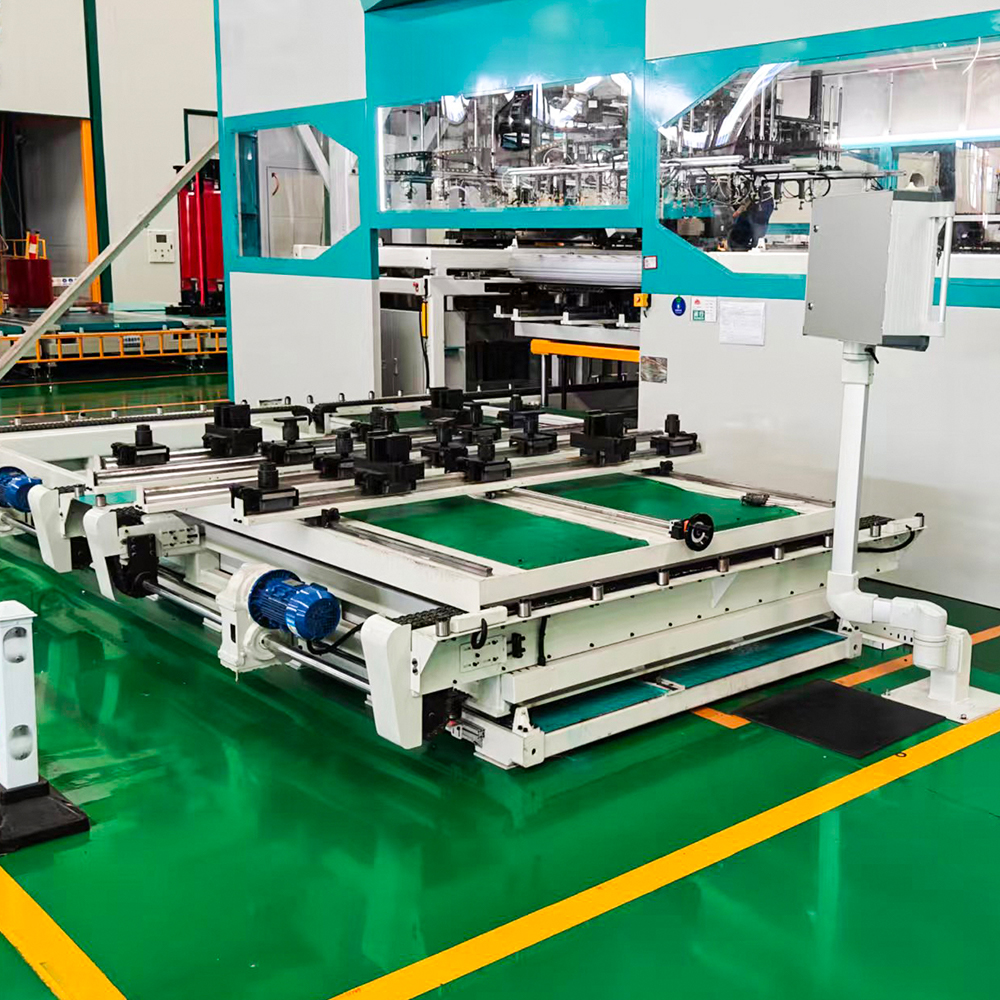
| 1 | Carrinho de pré-armazenamento da coluna de laminação Yoke | 1 conjunto | |
| 2 | Linha transportadora de transferência de coluna de laminação Yoke | 1 conjunto | |
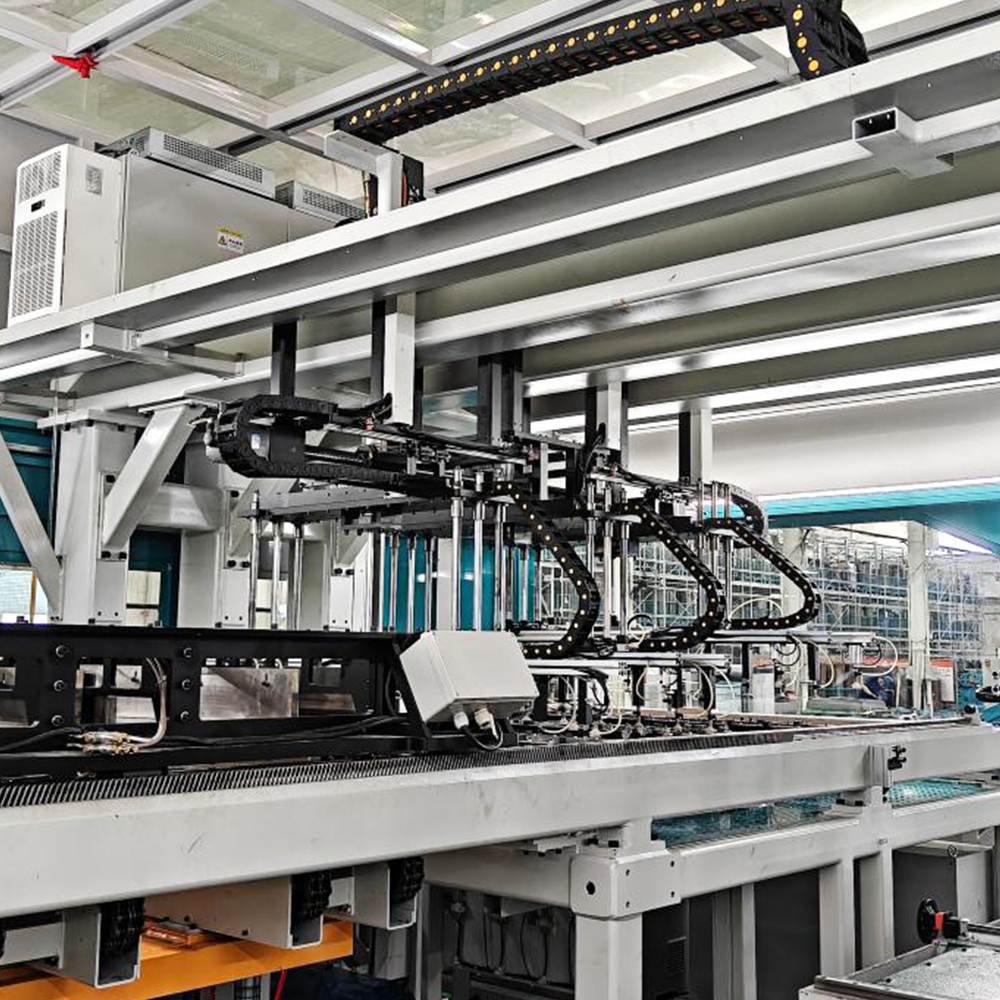
| 3 | Mecanismo de agarrar e levantar laminação Yoke | 1 conjunto | |
| 4 | Mecanismo de fixação de laminação Yoke | 1 conjunto | |
| 5 | Trilha de posicionamento e transporte de material de laminação Yoke | 1 conjunto | |
| 6 | Mecanismo de empilhamento de garfo, membro central e laminação lateral | 1 conjunto | |
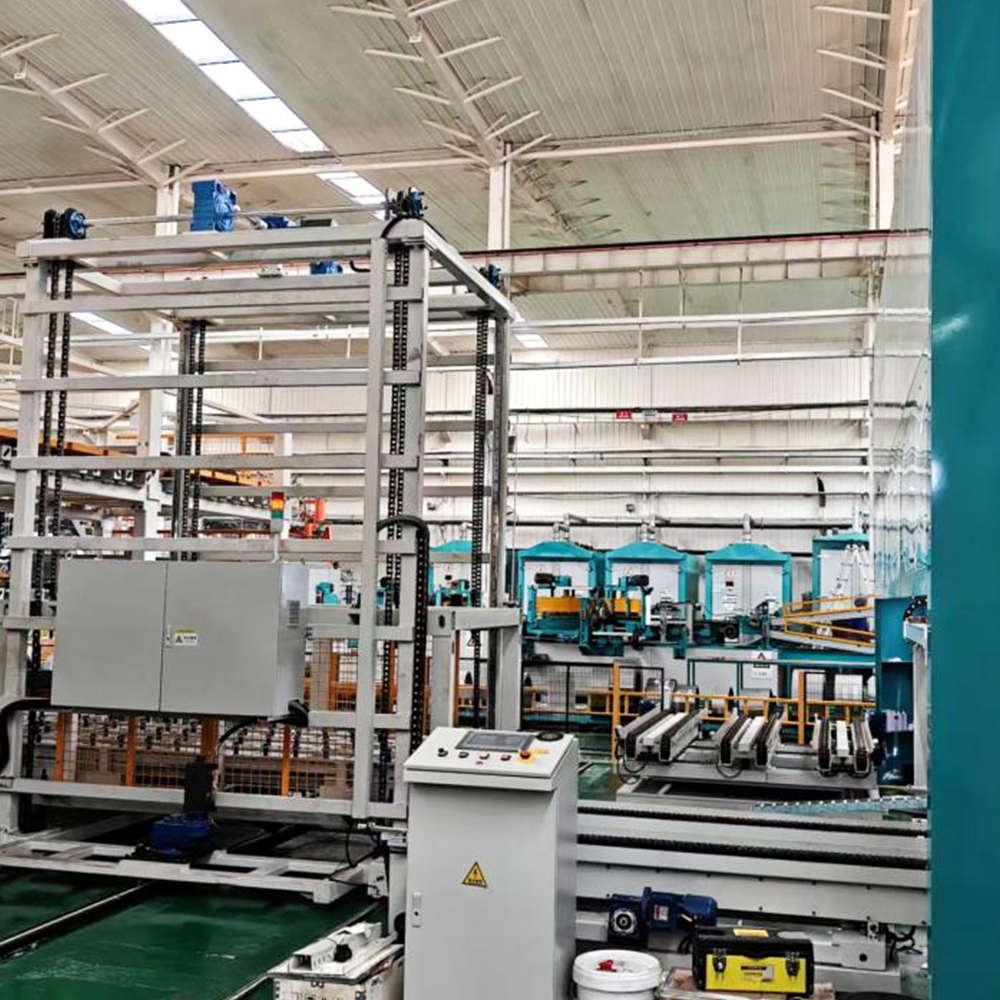
| 7 | Elevador de empilhamento de produto acabado | 1 conjunto | |
| 8 | Trilho guia de transporte e posicionamento de membro central e laminação lateral | 1 conjunto | |
| 9 | Mecanismo de preensão de membro central e laminação lateral | 1 conjunto | |
| 10 | Mecanismo de garra e levantamento de membro central e laminação lateral | 1 conjunto | |
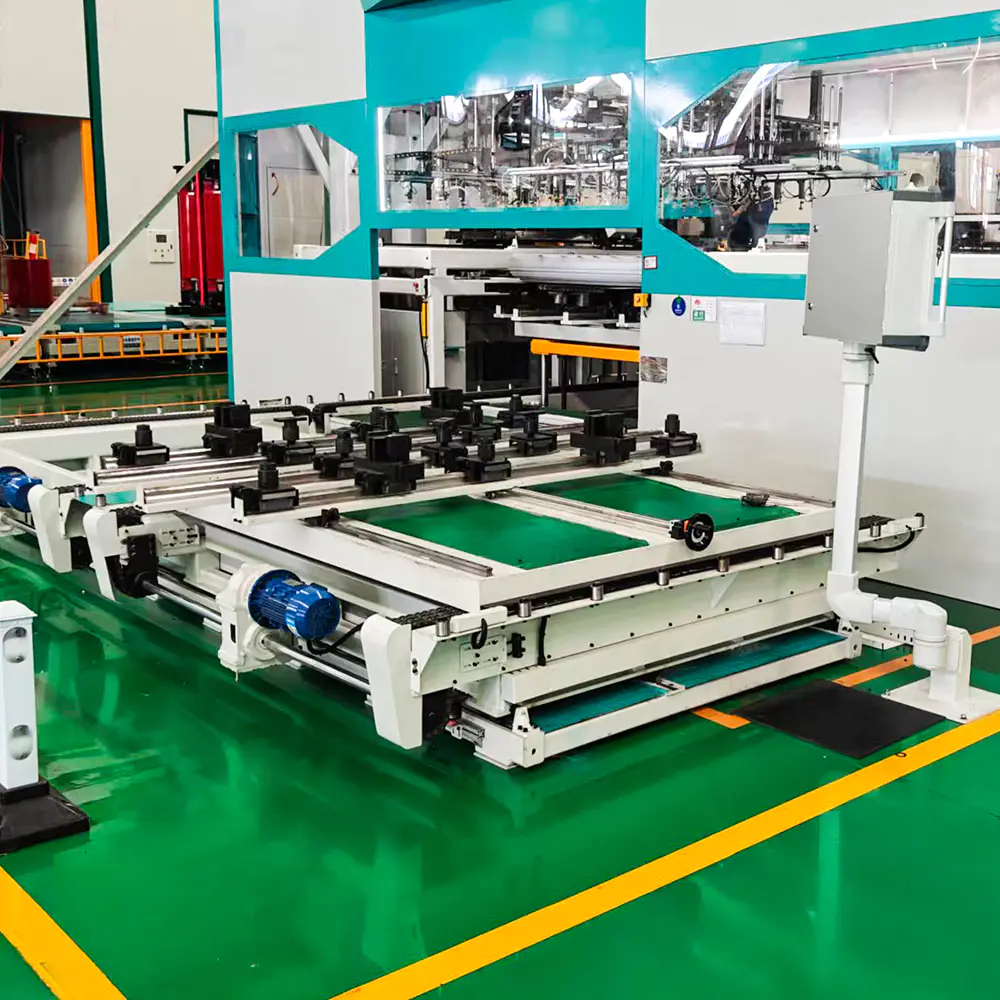
| 11 | Carrinho de transferência de coluna de laminação lateral e membro central | 1 conjunto | |
| 12 | Carrinho de rotação de membro central e laminação lateral com pré-armazenamento | 1 conjunto | |
| 13 | Linha de transporte de produto acabado e plataforma de posicionamento de fixação de produto acabado | 1 conjunto | |
| 14 | Guardas de segurança | 1 conjunto | |
| 15 | Gabinete de controle elétrico | 1 conjunto | Inclui controlador de sistema, servo drives e inversor de frequência |
Principais Parâmetros Técnicos
| Não. | Parâmetro de desempenho | LXD-260-2 | ||
| 1 | Especificações de laminação | Largura | 40–260 mm | |
| Espessura | 0,18–0,3mm | |||
| Comprimento do membro lateral | 450 mm (comprimento da linha central) – 1700 mm (comprimento ponta a ponta) | |||
| Comprimento do jugo | 450 mm (comprimento da linha central) – 1700 mm (comprimento ponta a ponta) | |||
| Membro Central | 450–1440 mm (comprimento ponta a ponta) | |||
| Núcleo máximo (C×L×A) | 1700×1700×400 milímetros | |||
| 2 | Precisão de laminação necessária (fornecida pelo comprador) | Valor S (Arco) | Erro unilateral no comprimento total ≤0,1 mm | |
| Ondulação | Erro de altura dentro do comprimento total ≤2 mm | |||
| Rebarba | ≤0,02mm | |||
| Largura | ≤±0,1mm | |||
| Comprimento | ≤±0,2mm | |||
| Membro Central Angle Deviation (after left/right flip) | ≤0,1mm | |||
| Comprimento Consistency of Yoke, Side & Center Limb | ≤0,1mm | |||
| Precisão de ângulo de 45° do membro lateral, do garfo e do membro central | ≤±0,025° | |||
| Sobreposição de entalhe em V e ângulo de 45° (mesmo garfo invertido) | ≤0,1mm | |||
| 3 | Precisão de empilhamento | Direção de comprimento do mesmo grau | ≤±0,5 mm (excluindo erro de precisão da folha fornecida) | |
| Direção de largura do mesmo grau | ≤±0,5 mm (excluindo erro de precisão da folha fornecida) | |||
| Erro de espessura de mesmo grau (empilhado por contagem de folhas) | ≤1mm (excluindo erro de espessura da folha fornecida) | |||
| Nota: | A precisão do núcleo é afetada simultaneamente pela precisão do corte da folha e pela precisão do empilhamento. A remodelagem manual após o empilhamento é necessária para obter maior precisão. Se a parada para remodelagem devido aos requisitos de maior precisão do comprador reduzir a produtividade do equipamento na produção normal, a responsabilidade será do comprador e não estará relacionada ao equipamento do fornecedor. | |||
| 5 | Requisitos de alinhamento de material de coluna | Fornecimento e carregamento de folhas | 1. As folhas são cortadas em colunas pela linha de corte transversal ou empilhadas manualmente em colunas de acordo com a estrutura e quantidade da coluna do desenho principal (cada contagem de classificação deve ser exata – folhas em excesso ou faltantes afetarão a eficiência do empilhamento e exigirão intervenção manual). 2. Tanto as colunas formadas à máquina quanto as empilhadas manualmente devem atender aos requisitos de alinhamento de colunas nesta especificação. 3. Se o alinhamento da coluna do comprador não atender aos parâmetros técnicos, ou se as colunas contiverem folhas extras, erradas ou faltantes, causando paradas frequentes do equipamento que afetam a eficiência, o comprador é responsável por resolver o problema de fornecimento da coluna. | |
| Altura da coluna | ≤400mm | |||
| Consistência de altura da coluna central de 5 membros | ≤1 mm | |||
| Direção de largura do mesmo grau Misalignment | ≤5mm | |||
| Direção de comprimento do mesmo grau Misalignment | ≤5mm | |||
| Desvio da linha central de largura do mesmo nível na ranhura do material | ≤5mm | |||
| Desvio da linha central da largura da coluna à placa | ≤5mm | |||
| Desalinhamento de direção de largura de coluna única | ≤5mm | |||
| Desalinhamento de direção de comprimento de coluna única | ≤5mm | |||
| Desalinhamento lateral chanfrado de 45° de coluna única | ≤5mm | |||
| Desalinhamento da ponta do membro central de coluna única | ≤5mm | |||
| Posição de coluna única na placa de material | Comprimento-direction center position deviation ≤20 mm; End fixed position deviation ≤20 mm | |||
| 6 | Tempo de ciclo de empilhamento | Aprox. 6s | 1 traço (5 folhas/traço); aprox. 10 golpes/min; ~100 folhas/min (tipo 2 pilhas) Núcleo padrão de aceitação: Largura 80–140 mm; Comprimento máximo 850 mm (ponta a ponta); Espessura 280 mm | |
| 7 | Fornecimento de ar | Pressão | ≥0,6MPa | |
| Consumo total de ar (gerador de vácuo que economiza energia; baixo consumo; reduz custos de ar comprimido) | ≤0,6 m³/min | |||
| 8 | Ruído do equipamento | ≤70dB | ||
| 9 | Cor do equipamento | Padrão de fábrica: Cor principal: Cinza Claro 7035, Azul Celeste 5015; Peças móveis: Signal Yellow 1003. Cores personalizadas disponíveis mediante solicitação. | ||
| 10 | Tensão de trabalho | Flutuação de tensão | 380V ±10% | |
| Frequência | 50Hz ±2% | |||
| 11 | Capacidade Instalada | 90 kW | ||
Principais Componentes e Marcas
| Não. | Artigo | Marca |
| 1 | Sistema de controle e tela sensível ao toque | Siemens |
| 2 | Sistema de Servo Drive | Siemens/Inovance/Hechuan/Weichuang |
| 3 | Inversor de frequência | Inovação ou equivalente |
| 4 | Componentes Elétricos | Interruptores de baixa tensão Schneider; Relés Panasonic ou equivalente |
| 5 | Botões de pressão | Eaton (Moeller) ou equivalente |
| 6 | Válvulas Solenóides | SMC (Japão) ou equivalente |
| 7 | Cilindros e Válvulas Reguladoras | SMC (Japão) ou equivalente |
| 8 | Sistema de vácuo e ventosas | SMC (Japão) ou equivalente |
| 9 | Trilhos guia lineares | GANHOU (Coreia) / Yintai / Jiding ou equivalente |
| 10 | Parafusos de esfera | NanGongYi (parafusos de aterramento) / Jinqiu ou equivalente |
| 11 | Cremalheiras e engrenagens | Atlanta (Alemanha) / APEX ou equivalente |
| 12 | Motores de frequência variável | Siemens (Bode) / Jiegong / Yinda ou equivalente |
Documentação Técnica
| Não. | Nome do documento | Quantidade |
| 1 | Lista de peças de equipamentos | 2 cópias |
| 2 | Certificado de Conformidade | 1 cópia |
| 3 | Diagrama esquemático elétrico | 2 cópias impressas 1 arquivo eletrônico |
| 4 | Diagrama de fiação elétrica | 2 cópias impressas 1 arquivo eletrônico |
| 5 | Manuais de componentes elétricos | 1 cópia each |
| 6 | Manual de operação do equipamento (incluindo procedimentos operacionais, normas de manutenção e serviço) | 2 cópias impressas 1 arquivo eletrônico |
| 7 | Planta baixa de instalação | 1 exemplar impresso 1 arquivo eletrônico |
| 8 | Desenho da Fundação do Equipamento | 1 exemplar impresso 1 arquivo eletrônico |
Instalação, comissionamento, treinamento, serviço pós-venda e garantia
| Instalação, comissionamento e treinamento | Os engenheiros do fornecedor fornecerão treinamento gratuito no local sobre operação, manutenção, conservação e orientação de processos. | Tempo necessário: A instalação e o comissionamento geralmente são concluídos em 2 semanas. A duração do treinamento é determinada pela proficiência dos operadores do comprador e pelos requisitos do comprador. |
| Serviço Pós-Venda | Se surgirem problemas no equipamento, o fornecedor envia pessoal para reparos e fornece solução de problemas básicos e orientações de manutenção diária à equipe de manutenção mecânica e elétrica do comprador. | |
| Tempo de resposta diário | Resposta dentro de 24 horas. Chegada ao local: no mesmo dia dentro da província do fornecedor; no dia seguinte para outras províncias. | |
| Tempo de resposta em feriados | Resposta dentro de 24 horas. Chegada ao local durante feriados se o comprador tiver pessoal de plantão. | |
| Nota: | 1. Para avarias que exijam atendimento no local, a chegada geralmente ocorre dentro de 24 horas; a resolução do telefone é preferida sempre que possível. 2. O fornecedor fornece serviço vitalício; peças sobressalentes, componentes e suporte técnico com desconto continuam após o período de garantia. 3. Se o comprador deixar de pagar após a aceitação do equipamento, o fornecedor não assume nenhum compromisso de garantia. | |
| Período de garantia | 12 meses a partir da data de aceitação final. Durante o período de garantia, caso surja uma falha devido a problemas de qualidade do equipamento ou operação correta de acordo com os procedimentos do fornecedor, o fornecedor fornece peças e reparos gratuitos, sem nenhum custo para o comprador. Se surgir uma falha devido à falha do comprador em seguir os procedimentos operacionais ou sobrecarga, o fornecedor prontamente resolve a falha e cobra apenas o custo do componente. | |
Mais recomendações
Sobre nós
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. é uma empresa líder e competitiva no setor doméstico, especializada em P&D, produção e fornecimento de produtos de suporte de energia essenciais. Nosso portfólio principal de produtos abrange núcleos de transformadores, equipamentos inteligentes de empilhamento de núcleos de transformadores, máquinas de corte transversal de núcleos, sistemas inteligentes de armazenamento em oficinas e linhas de produção logística automatizadas. Com mais de 46 talentos técnicos profissionais, a empresa possui sólida acumulação técnica e um sistema de produção maduro. Somos China Linha de empilhamento de núcleo de transformador offline LXD-260-2 Fornecedores e Linha de empilhamento de núcleo de transformador offline LXD-260-2 Exportador e Empresa, Focando na indústria de energia elétrica, fornecemos continuamente soluções integradas de alta qualidade, alta precisão e inteligentes para clientes globais.
Certificado de Honra
Notícias
-
-
A escolha entre um transformador imerso em óleo e um transformador do tipo...
LEIA MAIS -
Os fabricantes de transformadores enfrentam hoje uma demanda crescente por...
LEIA MAIS -
Grandes núcleos de transformadores de potência são construídos a partir de...
LEIA MAIS -
O aço elétrico com grãos orientados é a espinha dorsal da fabricação de nú...
LEIA MAIS -
Quando um fabricante de transformadores recebe duas cotações para o me...
LEIA MAIS
Feedback de Mensagem
Linha de empilhamento de núcleo de transformador offline LXD-260-2 Conhecimento do Setor
Como funciona a linha de empilhamento de núcleo de transformador offline LXD-260-2?
Durante décadas, a fabricação de núcleos de transformadores permaneceu uma das últimas fronteiras onde a intervenção manual persiste teimosamente. Embora as indústrias adjacentes adotassem a automação robótica e os fluxos de produção sincronizados, o empilhamento de núcleos – o delicado processo de montagem de milhares de laminações de aço silício em um circuito magnético preciso – continuou a depender de operadores qualificados que sequenciavam, orientavam e estratificavam manualmente as folhas. Essa abordagem legada introduz desgaste variável da chapa, deformação no manuseio, entreferros inconsistentes e, em última análise, eleva as perdas no núcleo e o ruído acústico. Para quebrar fundamentalmente esse paradigma, Tecnologia elétrica Co. de Jiangsu Jingtianxia, Ltd. projetou o Linha de empilhamento de núcleo de transformador offline LXD-260-2 —um sistema automático do tipo coluna que redefine a precisão, a repetibilidade e o rendimento na montagem de núcleos off-line.
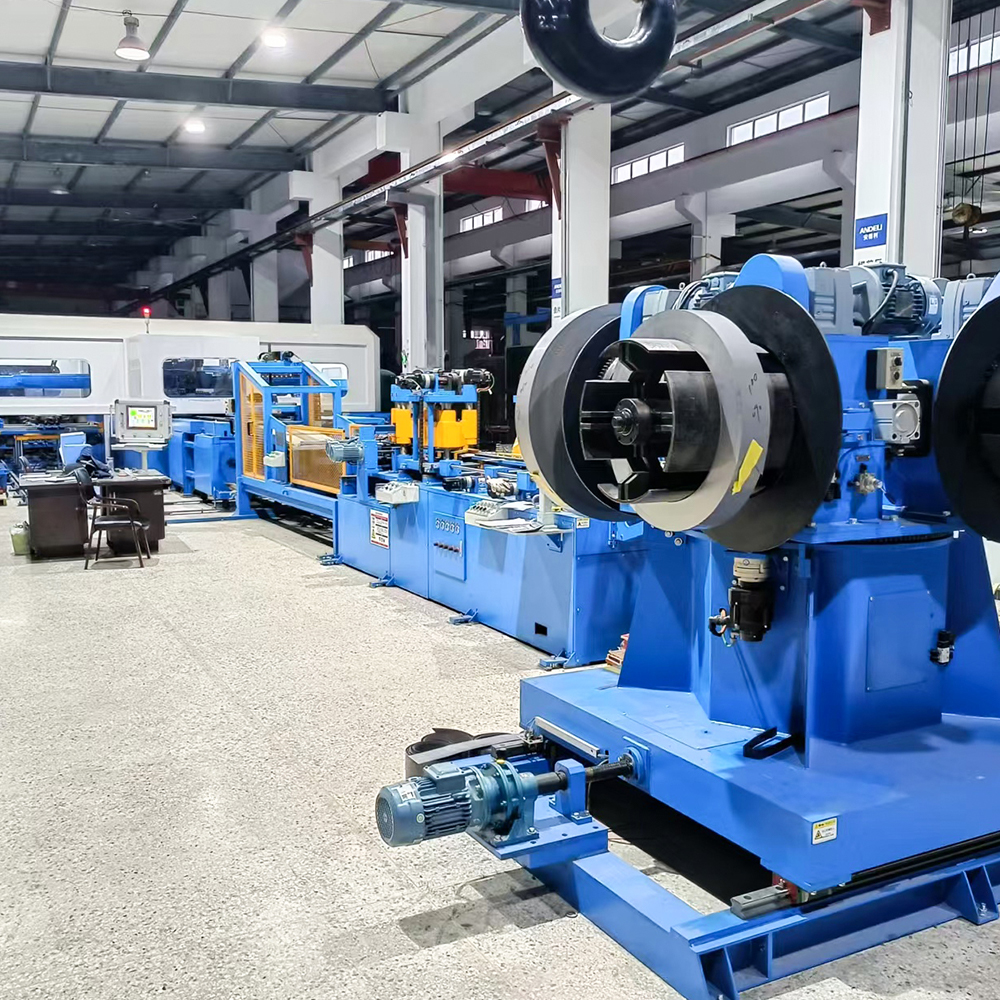
Em sua essência, o Linha de empilhamento de núcleo de transformador offline LXD-260-2 opera como uma plataforma de empilhamento totalmente automatizada e sem compartimentos de material. Ele recebe chapas de aço silício não perfuradas diretamente de uma linha de corte transversal, empilha-as na sequência exata de corte e laminação em colunas verticais e transporta essas colunas para um mecanismo de empilhamento dedicado. Uma montagem móvel com ventosas a vácuo seleciona cada laminação, posiciona-a em uma trilha de precisão e, finalmente, empilha-a de acordo com os requisitos camada por camada do desenho do núcleo – tudo isso sem manuseio humano de folhas individuais. Esse fluxo de trabalho elimina os três principais modos de falha do empilhamento manual: abrasão superficial, desalinhamento e pressão de empilhamento inconsistente.
Antes de mergulhar nos subsistemas técnicos, é importante notar que Tecnologia elétrica Co. de Jiangsu Jingtianxia, Ltd. traz mais de 46 especialistas técnicos internos e um sistema de produção maduro para este domínio. O portfólio da empresa – abrangendo núcleos de transformadores, equipamentos de empilhamento inteligentes, máquinas de corte transversal e logística automatizada – fornece o ecossistema no qual o Linha de empilhamento de núcleo de transformador offline LXD-260-2 prospera. Esta não é uma máquina autônoma, mas um nó dentro de uma infraestrutura de oficina totalmente digitalizada, permitindo rastreamento em tempo real e controle adaptativo de processos.
1. Módulo de alimentação e sequenciamento de material tipo coluna
Definição e posicionamento: Este módulo serve como ponto de entrada do Linha de empilhamento de núcleo de transformador offline LXD-260-2 . Ao contrário dos sistemas convencionais que dependem de recipientes de materiais ou cassetes com pilhas pré-classificadas, este equipamento utiliza um mecanismo tipo coluna que faz interface direta com a saída de uma linha de cisalhamento transversal. As chapas não perfuradas são automaticamente transportadas e montadas em colunas verticais, preservando a sequência exata de corte – um requisito crítico para projetos de sobreposição escalonada.
Principais características funcionais: O alimentador de colunas incorpora elevadores servoacionados que mantêm uma altura de coleta de folhas constante, compensando a redução da altura da coluna à medida que as folhas são consumidas. Ventosas a vácuo com pontas de contato suave evitam rebarbas nas bordas e arranhões na superfície. Uma trilha de posicionamento dedicada, equipada com sensores guiados pelas bordas, garante que cada folha seja alinhada com uma borda de referência antes da transferência. O sistema lida com espessuras de chapa que variam de 0,18 mm a 0,35 mm e larguras de até 260 mm (daí a designação “260”), com uma precisão de empilhamento de ±0,1 mm por camada.
Cenários típicos de aplicação: Este módulo é particularmente vantajoso em ambientes de produção de alto mix e baixo volume, onde os projetos principais mudam com frequência. Como o sistema lê receitas de empilhamento diretamente do sistema de execução de fabricação (MES), ele pode alternar entre núcleos E, núcleos U e até mesmo núcleos trifásicos assimétricos sem mudanças físicas – apenas os parâmetros de software são ajustados.
Vantagens diferenciadas: Em comparação com os empilhadores alimentados por magazine, a abordagem do tipo coluna elimina a necessidade de pré-empilhamento e transferência manual entre o corte e o empilhamento, reduzindo o armazenamento intermediário e os danos associados ao manuseio. Ele também suporta operação contínua para turnos prolongados, já que a linha de cisalhamento transversal pode alimentar material em tempo real.
Integração de capacidade da empresa: Tecnologia elétrica Co. de Jiangsu Jingtianxia, Ltd. integrou seu próprio software de monitoramento em tempo real neste módulo, permitindo que os operadores visualizem o consumo de folhas, as taxas de rejeição e o alinhamento do alimentador por meio de um painel central.
- Especificações principais: Largura da folha 80–260 mm, espessura 0,18–0,35 mm, velocidade de empilhamento de até 120 folhas/minuto.
- Sensores integrados: Detectores fotoelétricos duplos de borda e transdutores de pressão a vácuo para detecção de falhas.
- Compatibilidade de materiais: Aço silício de grão orientado (graus M‑4 a M‑6) e ligas amorfas de alta permeabilidade.
2. Estação de posicionamento e alinhamento de precisão
Definição e posicionamento: Depois que as folhas são retiradas da coluna, elas são transportadas para uma estação de posicionamento dedicada – o segundo subsistema crítico do Linha de empilhamento de núcleo de transformador offline LXD-260-2 . Esta estação é responsável por corrigir quaisquer pequenos desvios angulares ou translacionais introduzidos durante a transferência a vácuo, garantindo que cada laminação se alinhe perfeitamente com a crescente pilha de núcleos.
Principais características funcionais: A estação usa uma estratégia de alinhamento de dois estágios. Primeiro, um conjunto de batentes mecânicos acionados por mola empurra suavemente a chapa contra um canto de referência fixo. Em segundo lugar, um sistema assistido por visão captura o contorno da folha e compara-o com o modelo CAD nominal; se as discrepâncias excederem 0,05 mm, o sistema aciona uma rejeição automática antes que a folha chegue ao cabeçote de empilhamento. Esse feedback de circuito fechado é fundamental para manter o padrão de volta escalonada, que influencia diretamente as propriedades magnéticas do núcleo e a perda sem carga.
Cenários típicos de aplicação: Este subsistema é indispensável para grandes núcleos de transformadores de potência (≥ 100MVA), onde mesmo o desalinhamento em nível de mícron se traduz na formação de hotspots e aumento de vibração. É igualmente valioso para transformadores de distribuição, onde o controle consistente de folga reduz o ruído audível para atender aos rigorosos padrões ambientais urbanos.
Vantagens diferenciadas: Embora muitos empilhadores off-line concorrentes dependam exclusivamente do pré-alinhamento mecânico, o LXD‑260‑2 incorpora um circuito de visão que corrige ativamente variações de rebarbas de cisalhamento e curvatura da folha — dois defeitos comuns que o manuseio manual não consegue compensar. Isso produz um núcleo mais quadrado com juntas escalonadas mais apertadas, reduzindo diretamente a corrente de excitação.
Integração de capacidade da empresa: Os algoritmos de visão foram desenvolvidos internamente pela equipe de P&D da Tecnologia elétrica Co. de Jiangsu Jingtianxia, Ltd. , aproveitando seu extenso banco de dados de defeitos de laminação coletados em instalações de campo na Ásia e na Europa.
| Parâmetro | Módulo Alimentador de Coluna | Estação de Posicionamento | Conjunto de cabeça de empilhamento |
| Precisão de posicionamento (mm) | ±0,3 (recolha de folhas) | ±0,05 (a visão para) | ±0,08 (construção de pilha) |
| Velocidade (folhas/min) | Até 130 | Até 125 | Até 115 |
| Tipo de sensor | Medidor de vácuo fotoelétrico | Paradas mecânicas de visão CCD | Feedback de força à distância do laser |
| Taxa de rejeição (%) | ≤ 0,5 | ≤ 0,2 | ≤ 0,3 |
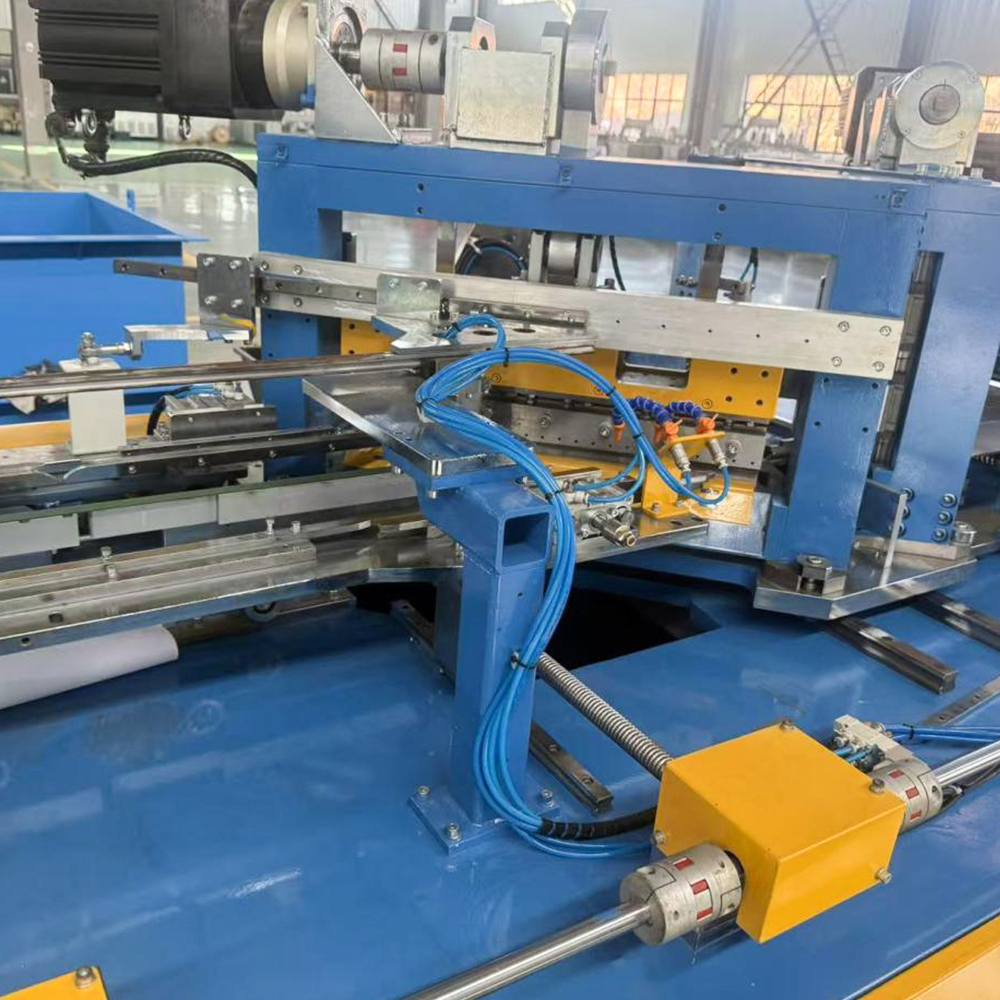
3. Mecanismo de empilhamento móvel com efetor final a vácuo
Definição e posicionamento: Este é o módulo final e mais visível do Linha de empilhamento de núcleo de transformador offline LXD-260-2 . Ele consiste em um carro móvel tipo pórtico equipado com uma cabeça de sucção a vácuo multizona que pega a folha alinhada da estação de posicionamento e a coloca na pilha de núcleos em crescimento, seguindo a sequência de camadas definida pelo desenho do núcleo (por exemplo, padrões alternados de jugo e perna para núcleos trifásicos).
Principais características funcionais: O cabeçote de empilhamento incorpora zonas de vácuo independentes que podem ser ativadas seletivamente para lidar com diferentes geometrias de laminação – pernas centrais, pernas externas e jugos – sem alterar as ferramentas. Um sensor de distância a laser mede continuamente a altura atual da pilha e ajusta a abordagem do eixo Z para manter um espaço constante entre a ventosa e a folha superior, evitando danos por impacto. Um sistema integrado de detecção de força garante que a pressão de colocação permaneça entre 5–10N por folha, evitando tensões residuais que degradariam a estrutura do domínio magnético do núcleo.
Cenários típicos de aplicação: Este módulo é ideal para produzir núcleos de transformadores empilhados com até 6m de comprimento e 3m de largura, abrangendo transformadores imersos em óleo e a seco. Ele também é usado para núcleos de reatores onde são necessários entreferros variáveis – o sistema pode inserir espaçadores não magnéticos automaticamente entre determinadas camadas.
Vantagens diferenciadas: Ao contrário dos empilhadores baseados em braços robóticos que muitas vezes enfrentam dificuldades com chapas pesadas, o LXD‑260‑2 utiliza um pórtico rígido com motores lineares duplos, proporcionando maior rigidez e aceleração mais rápida. Isso se traduz em tempos de ciclo mais curtos para folhas grandes (≈ 4 segundos por camada), mantendo ao mesmo tempo uma repetibilidade de posicionamento submilimétrica. Além disso, a natureza off-line do sistema permite que o cabeçote de empilhamento opere de forma assíncrona em relação à linha de corte, dissociando as velocidades de produção e permitindo o gerenciamento do buffer.
Integração de capacidade da empresa: Tecnologia elétrica Co. de Jiangsu Jingtianxia, Ltd. fornece a este módulo recursos de manutenção preditiva – o sistema registra a corrente do motor, a pressão de vácuo e os dados de força de posicionamento, que são analisados para prever o desgaste nas ventosas e nos rolamentos do trilho-guia, minimizando o tempo de inatividade não planejado.
- Sequência de empilhamento passo a passo: Download de receita → alimentação de coluna → coleta de folha única → posicionamento de borda → verificação de visão → transferência de vácuo → pouso suave do eixo Z → verificação de pressão → próxima camada.
- Controle de camada adaptativa: O sistema ajusta automaticamente as variações de espessura da chapa recalculando a altura da pilha a cada 50 camadas.
- Sinalização de fim de pilha: Quando o núcleo atinge o número alvo de camadas, o sistema aciona um transportador para mover a pilha acabada para a estação de cintagem.
4. Sistema Integrado de Controle e Gerenciamento de Dados
Enquanto os três módulos mecânicos executam o empilhamento físico, a inteligência do Linha de empilhamento de núcleo de transformador offline LXD-260-2 reside em seu PLC baseado na Siemens e software HMI proprietário. Essa camada de controle gerencia o armazenamento de receitas (até 1.000 designs de núcleo), rastreia a origem de cada folha na linha de corte e gera um registro de produção detalhado para rastreabilidade de qualidade. Ele também faz interface com o sistema ERP do cliente para programação de produção e gerenciamento de estoque.
Esta integração digital é um diferencial importante: o sistema pode re-sequenciar automaticamente as camadas se uma folha defeituosa for rejeitada, garantindo que o núcleo final sempre atenda à contagem de laminação e ao padrão de voltas escalonadas exigidos. O diagnóstico remoto é habilitado através de um gateway seguro, permitindo Tecnologia elétrica Co. de Jiangsu Jingtianxia, Ltd. engenheiros de suporte para ajudar na solução de problemas sem visitas ao local – um recurso altamente valorizado por clientes estrangeiros.
-
Celular
+86-18351152766
-
E-mail
479279940@qq.com
-
Endereço
Parque No.3, vila de Jiangcun, cidade de Liangxu, distrito de Jiangyan, cidade de Taizhou, província de Jiangsu, China


Direitos Autorais © Jiangsu Jingtianxia Electric Technology Co., Ltd. Todos os Direitos Reservados. Linha de empilhamento de núcleo de transformador offline LXD-260-2 Fornecedor